
Cách chọn dầu cắt gọt kim loại theo 3 tiêu chí cụ thể

Bạn đang đứng trước mấy thùng dầu cắt gọt, bên thì rẻ, bên thì đắt gấp đôi, và tờ catalogue thì toàn chữ chuyên ngành. Chọn nhầm một lần, dao mòn nhanh, máy gỉ, cả xưởng mất cả buổi để pha lại dung dịch. Tôi viết bài này để bạn không phải đoán nữa.
Nói gọn: Chọn dầu cắt gọt kim loại đúng dựa trên 3 yếu tố: vật liệu gia công (thép, inox, nhôm, đồng), công đoạn (tiện, phay, mài cần mức EP khác nhau) và hệ thống máy (tuần hoàn, bể chứa). Dầu hòa tan chứa 30-85% dầu khoáng, bán tổng hợp 5-30%, tổng hợp không dầu khoáng. Pha đúng nồng độ 7-10% hoặc tỷ lệ 15:1-25:1 theo TDS nhà sản xuất, đo bằng khúc xạ kế để tránh gỉ hoặc viêm da.
Dầu cắt gọt kim loại là gì và dùng để làm gì
Dầu cắt gọt kim loại là chất lỏng dùng trong lúc tiện, phay, khoan, mài để làm mát và bôi trơn phôi, giảm nhiệt và ma sát giữa dao với bề mặt kim loại. Không có nó, dao nóng lên rất nhanh, mẻ lưỡi, và bề mặt gia công xấu đi thấy rõ.
Toàn ngành chia dầu cắt gọt thành bốn nhóm chính dựa trên tỉ lệ dầu khoáng và cách pha:
- Straight oil, tức dầu nguyên chất không pha nước.
- Dầu hòa tan (soluble oil), pha nước, tỉ lệ dầu khoáng cao.
- Bán tổng hợp, pha nước, tỉ lệ dầu khoáng thấp hơn, thêm nước và phụ gia.
- Tổng hợp, pha nước, không chứa dầu khoáng.
Phần sau tôi sẽ đi sâu vào từng nhóm, cách phân biệt, và quan trọng hơn cả là cách chọn đúng cho xưởng của bạn chứ không chỉ liệt kê định nghĩa suông.
Bốn loại dầu cắt gọt và cách phân biệt
Tôi không thích cách nhiều nơi gọi chung chung “pha nước” với “không pha nước” rồi dừng lại ở đó. Cách phân biệt đúng về kỹ thuật là nhìn vào tỉ lệ dầu khoáng, vì chính con số đó quyết định khả năng bôi trơn, tản nhiệt và độ bền của dung dịch khi dùng lâu dài.

| Loại dầu | Tỉ lệ dầu khoáng | Pha nước | Đặc điểm chính |
|---|---|---|---|
| Nguyên chất | Có thể gần 100% | Không | Bôi trơn mạnh, tản nhiệt kém hơn |
| Hòa tan | 30-85% | Có | Tản nhiệt tốt, bôi trơn khá |
| Bán tổng hợp | 5-30% | Có | Cân bằng bôi trơn và tản nhiệt |
| Tổng hợp | Không chứa dầu khoáng | Có | Tản nhiệt mạnh, phù hợp cho công đoạn cần bôi trơn thấp |
Nhìn bảng này bạn sẽ thấy ngay: càng về bên phải, dầu càng thiên về làm mát; càng về bên trái, dầu càng thiên về bôi trơn. Muốn biết nên nghiêng về bên nào, phải nhìn qua phân loại dầu cắt gọt kim loại ứng với công đoạn mình đang làm, chứ không chọn theo cảm tính hay theo giá niêm yết.
Dầu nguyên chất và dầu hòa tan khác nhau ở đâu
Dầu nguyên chất không pha với nước, dùng trực tiếp, thường thấy ở công đoạn cần bôi trơn mạnh như tiện ren, chuốt, hay gia công vật liệu khó cắt. Nhược điểm là tản nhiệt kém hơn hẳn, và chi phí mỗi lít thường cao hơn vì không bị pha loãng.
Dầu hòa tan thì ngược lại. Nó chứa 30-85% dầu khoáng tinh chế, khi pha với nước tạo thành nhũ tương màu trắng đục, tản nhiệt tốt hơn nhiều. Xưởng cắt gọt với tốc độ cao, sinh nhiều nhiệt, thường hợp với dầu hòa tan hơn là dầu nguyên chất.
Bán tổng hợp và tổng hợp phù hợp khi nào
Bán tổng hợp chứa 5-30% dầu khoáng tinh chế, cộng thêm 30-50% nước và phụ gia. Nó nằm giữa, vừa bôi trơn vừa tản nhiệt, nên hợp với xưởng gia công nhiều loại vật liệu khác nhau mà không muốn đổi dầu liên tục.
Dầu tổng hợp hoàn toàn không chứa dầu khoáng. Tản nhiệt vượt trội, nhưng khả năng bôi trơn thấp nhất trong bốn loại. Tôi hay khuyên dùng tổng hợp cho công đoạn mài, nơi nhiệt sinh ra nhiều mà lực cắt không quá lớn.
Lưu ý: Dung dịch pha nước nào cũng có nguy cơ bị vi khuẩn tấn công theo thời gian, gây mùi hôi và nổi bọt. Nếu xưởng bạn từng gặp tình trạng dầu cắt gọt bị hôi, nổi bọt, nguyên nhân phần lớn nằm ở khâu vệ sinh bể chứ không phải do chọn sai loại dầu.
Khung chọn dầu cắt gọt theo 3 tiêu chí cùng lúc
Đây là phần tôi tin quan trọng nhất trong cả bài, nói thật! Nhiều xưởng chọn dầu chỉ nhìn một tiêu chí, kiểu thấy vật liệu là thép thì cứ mua dầu “chuyên thép” mà không để ý máy mình có hệ tuần hoàn lớn hay không. Dầu tốt cho vật liệu nhưng sai với máy vẫn gây hỏng như thường, đừng tách rời ba yếu tố này.
| Vật liệu | Công đoạn | Loại máy | Nhóm dầu gợi ý |
|---|---|---|---|
| Thép carbon, thép hợp kim | Tiện, phay nặng tải | Bể tuần hoàn lớn | Hòa tan hoặc bán tổng hợp EP cao |
| Inox | Mài, khoan | Máy CNC nhiều trục | Bán tổng hợp, ổn định nhũ tương lâu |
| Nhôm, đồng thau | Tiện nhẹ, phay tinh | Máy đơn lẻ, tưới trực tiếp | Tổng hợp hoặc bán tổng hợp không lưu huỳnh hoạt tính |
Đọc bảng quyết định theo thứ tự nào trước
Đọc từ trái sang phải theo đúng ba bước này:
- Xác định vật liệu gia công chính của xưởng là gì.
- Xem công đoạn chiếm nhiều thời gian máy nhất là gì, tiện, phay hay mài.
- Đối chiếu với loại máy, đặc biệt là máy có bể tuần hoàn lớn hay dùng tưới trực tiếp từng mẻ.
Ba bước làm lần lượt, không bỏ bước nào, sẽ ra một dòng trong bảng khớp với tình huống thật của bạn.
Khi 2 tiêu chí mâu thuẫn thì ưu tiên cái nào
Có lúc hai tiêu chí kéo về hai hướng khác nhau, ví dụ vật liệu là thép hợp kim cần EP cao, nhưng máy lại là bể tuần hoàn nhỏ dễ bị bọt. Lúc này tôi luôn ưu tiên vật liệu trước, vì chọn sai vật liệu gây hậu quả ngay lập tức như mòn dao hay gãy lưỡi cắt. Vấn đề của máy, như bọt hay tuần hoàn, thường xử lý được bằng cách điều chỉnh nồng độ pha hoặc thêm phụ gia chống bọt, chứ không cần đổi hẳn sang nhóm dầu khác. Nói cách khác, vật liệu quyết định loại dầu, máy chỉ quyết định cách bạn dùng loại dầu đó cho hợp lý.
Chọn dầu theo vật liệu gia công
Mỗi nhóm vật liệu có một điểm cần lưu ý riêng, và bỏ qua điều này là lỗi tôi gặp nhiều nhất khi xưởng dùng chung một loại dầu cho mọi thứ trên bàn máy.
- Thép carbon và thép hợp kim: cần phụ gia cực áp (EP) để chịu được lực cắt lớn mà không làm hỏng bề mặt dao.
- Inox: dễ bị cứng nguội trong lúc cắt, nên cần dầu có khả năng bôi trơn ổn định xuyên suốt đường cắt.
- Nhôm: phản ứng với một số phụ gia hoạt tính lưu huỳnh, dễ bị ố màu nếu dùng sai loại dầu.
- Đồng thau: tương tự nhôm, nhạy với lưu huỳnh hoạt tính, nên tránh dòng dầu EP mạnh dùng cho thép.
Nếu xưởng bạn đang gia công nhiều loại kim loại cùng lúc mà chỉ dùng một can dầu cho tất cả, đây chính là chỗ dễ xảy ra ố màu nhất, và cũng là lúc nên cân nhắc dùng dầu cắt gọt không pha nước riêng cho các mẻ nhôm hay đồng thau để tránh rủi ro.
Thép carbon và thép hợp kim cần mức EP nào
Thép carbon ở mức gia công thông thường cần EP trung bình. Thép hợp kim, đặc biệt loại có độ cứng cao hoặc hàm lượng crom lớn, cần EP cao hơn để chống mài mòn dao trong những đường cắt sâu. Chọn thiếu EP ở đây, dao mòn nhanh thấy rõ chỉ sau vài ca làm việc.
Nhôm và đồng thau cần tránh phụ gia gì
Cần tránh phụ gia chứa active sulfur (lưu huỳnh hoạt tính), vì nó phản ứng với nhôm và đồng thau gây ố màu bề mặt, đôi khi còn ăn mòn nhẹ. Tôi từng thấy một lô phôi nhôm chuyển sang màu xỉn chỉ sau một ngày ngâm trong dầu sai loại, tiếc thật sự vì phôi đó không hề rẻ! Nên ưu tiên dòng dầu trung tính hoặc dùng phụ gia EP dạng không hoạt tính lưu huỳnh cho hai vật liệu này.
Chọn dầu theo loại máy và hệ thống tuần hoàn
Tôi cho rằng hệ thống tuần hoàn lớn quan trọng không kém vật liệu khi chọn dầu, vì dầu ổn định kém sẽ hỏng cả bể chứ không chỉ một mẻ gia công. Máy tiện bàn đơn lẻ tưới trực tiếp thì sai sót còn sửa được, đổ bỏ một ca dầu rồi pha lại. Nhưng một bể tuần hoàn vài trăm lít nuôi cả dàn máy CNC mà dung dịch tách lớp, nổi váng, thì toàn bộ dây chuyền phải dừng để súc rửa. Đó là lý do tôi luôn hỏi xưởng trước khi tư vấn: máy của bạn tưới trực tiếp hay tuần hoàn qua bể chung?
Máy CNC chạy liên tục nên chọn dầu thế nào
Máy CNC nhiều trục, chạy liên tục nhiều ca, theo kinh nghiệm tư vấn của tôi nên ưu tiên dầu có độ bền nhũ tương cao. Dung dịch phải chịu được nhiệt tích lũy trong bể, chịu được lẫn tạp dầu thủy lực rò rỉ từ máy, mà vẫn không tách lớp sau vài tuần. Nếu bạn đang cân nhắc riêng cho dòng máy này, tôi có một bài nói kỹ hơn về chọn dầu cắt gọt cho máy CNC, đáng đọc trước khi quyết định mua cả lô cho dàn máy mới.
Máy đơn lẻ tưới trực tiếp thì cần gì
Ngược lại, máy đơn lẻ dùng tưới nhỏ giọt hoặc phun trực tiếp không cần độ bền nhũ tương quá cao, vì dung dịch dùng xong là thải, không tuần hoàn dài ngày. Ở trường hợp này tôi thường khuyên xưởng đừng mua loại dầu cao cấp nhất, tốn tiền mà không tận dụng hết lợi thế của nó.
Lưu ý: Nếu bạn đổ dầu rẻ, ổn định kém vào một bể tuần hoàn lớn, vài tuần sau bể bốc mùi, nổi bọt, và bạn phải súc toàn bộ hệ thống, tốn công hơn nhiều so với khoản tiền tiết kiệm ban đầu.
Pha đúng nồng độ và kiểm soát trong quá trình dùng
Tôi luôn khuyên đo bằng khúc xạ kế thay vì áng chừng bằng mắt, nhưng cũng nhắc số đọc có thể lệch theo thời gian nên không nên tin tuyệt đối một lần đo. Pha đúng nồng độ ngay từ đầu quyết định cả tuổi thọ dao lẫn tuổi thọ dung dịch, nên đây là bước không được làm qua loa.
Các bước pha dung dịch đúng thứ tự
- Đổ nước sạch vào thùng pha trước, không làm ngược lại.
- Rót từ từ dầu cắt gọt đậm đặc vào nước, vừa rót vừa khuấy liên tục.
- Giữ nhiệt độ pha trong khoảng 15 đến 20 độ C để dầu và nước hòa tan đều.
- Pha theo tỷ lệ ghi trên TDS của nhà sản xuất, thường rơi vào khoảng 7 đến 10 phần trăm hoặc tỷ lệ 15:1 đến 25:1 tùy loại dầu.
- Khuấy đều đến khi dung dịch đồng nhất, không còn thấy váng dầu nổi trên mặt.
Lưu ý: Đổ dầu vào nước, không đổ nước vào dầu. Làm ngược sẽ khiến dầu khó hòa tan, dễ vón cục và nổi váng ngay từ mẻ pha đầu tiên.
Đọc bảng hiệu chuẩn khúc xạ kế thế nào
Khúc xạ kế là cách đo nồng độ phổ biến và nhanh nhất, nhưng số đọc không phải lúc nào cũng đúng tuyệt đối. Theo thời gian sử dụng, dầu lạ lẫn vào dung dịch, gọi là tramp oil, cũng khúc xạ ánh sáng, khiến số đọc có xu hướng cao hơn nồng độ thực tế. Vì vậy tôi không bao giờ tin một lần đo duy nhất, nhất là với bể đã dùng lâu.
Dưới đây là bảng hiệu chuẩn theo tỷ lệ pha, lấy từ TDS của một dầu cắt gọt pha nước đa dụng:
| Tỷ lệ pha (nước:dầu) | Số đọc khúc xạ kế |
|---|---|
| 10:1 | 9,7 |
| 15:1 | 7,4 |
| 20:1 | 5,4 |
| 25:1 | 4,3 |
| 30:1 | 3,8 |
Bảng này chỉ đúng với đúng loại dầu mà TDS ghi, mỗi hãng có hệ số khác nhau nên không dùng chéo giữa các loại dầu. Nếu xưởng bạn chưa biết tỷ lệ pha chuẩn của loại dầu đang dùng, giá dầu cắt gọt pha nước ở bài khác tôi cũng có ghi kèm thông tin pha theo từng dòng sản phẩm, bạn tiện thể xem luôn.
Sai lầm thường gặp khi chọn dầu cắt gọt
Tôi xem sai lầm chọn theo giá là tốn kém nhất về lâu dài vì chi phí dao cụ và dừng máy thường lớn hơn chênh lệch giá dầu ban đầu. Nói thẳng ra, tiết kiệm vài trăm nghìn tiền dầu mà đổi lấy việc gãy dao liên tục thì chẳng khác nào lấy đá ghè chân mình!
Chọn theo giá rẻ mà bỏ qua vật liệu và công đoạn
- Mua dầu rẻ nhất trên thị trường mà không xem có phù hợp với vật liệu gang, thép hay nhôm hay không.
- Dùng chung một loại dầu cho cả tiện thô lẫn mài tinh, trong khi hai công đoạn cần mức EP khác hẳn nhau.
- Không hỏi nhà cung cấp về tỷ lệ dầu khoáng, chỉ nhìn giá niêm yết rồi quyết.
Lưu ý: Dầu rẻ không sai, nhưng rẻ mà sai vật liệu hay sai công đoạn thì cái giá thật phải trả nằm ở dao cụ hỏng và máy dừng, chứ không nằm trên hóa đơn dầu.
Pha sai nồng độ ngoài dải khuyến nghị
Mỗi dung dịch cắt gọt pha nước được thiết kế cho một dải nồng độ nhất định, lệch khỏi dải đó là rước rủi ro vào xưởng.
- Pha nồng độ thấp hơn dải khuyến nghị: dễ gây gỉ chi tiết, giảm tuổi dao, và dung dịch nhanh hỏng hơn.
- Pha nồng độ cao hơn dải khuyến nghị: dễ gây viêm da cho người vận hành, đóng cặn trong hệ, và hao dung dịch nhanh.
- Với mài, nồng độ khuyến nghị thường thấp hơn gia công chung, khoảng 6 phần trăm so với 7 đến 10 phần trăm.
An toàn và bảo quản dung dịch sau khi pha
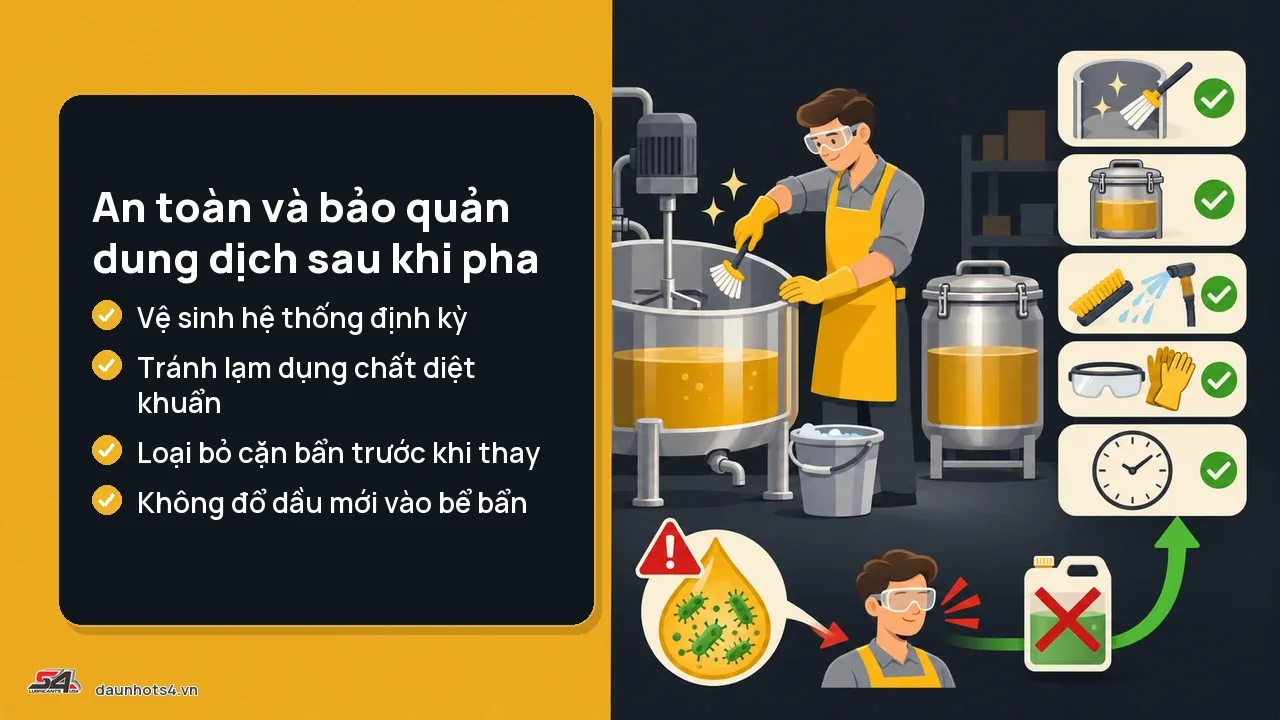
Tôi cho rằng vệ sinh hệ định kỳ quan trọng hơn chọn chất diệt khuẩn mạnh, vì lạm dụng diệt khuẩn có thể tạo chủng kháng về sau. Xưởng nào cũng lo dầu đắt hay rẻ, nhưng ít xưởng để ý rằng dung dịch sau khi pha là môi trường sống của vi khuẩn, và chính nó mới là thứ gây hại trực tiếp cho người đứng máy mỗi ngày.
Rủi ro sức khỏe khi tiếp xúc dung dịch cắt gọt
- Viêm da tiếp xúc là bệnh về da thường gặp nhất ở người làm việc trực tiếp với dung dịch cắt gọt.
- Hít phải sương dung dịch trong thời gian dài có thể gây hen hoặc kích ứng đường hô hấp.
- Dung dịch nhiễm khuẩn còn làm tăng nguy cơ kích ứng hô hấp, không chỉ riêng chất phụ gia trong dầu.
Vệ sinh hệ thống và kiểm soát vi khuẩn
- Dùng chất diệt khuẩn theo đúng liều hướng dẫn của nhà cung cấp, không tự ý tăng liều.
- Tránh lạm dụng chất diệt khuẩn liên tục, vì có thể tạo ra chủng vi khuẩn kháng thuốc theo thời gian.
- Vệ sinh toàn bộ hệ thống, kể cả bể chứa và đường ống, mỗi lần thay dung dịch mới.
- Loại bỏ cặn bẩn và vi khuẩn tích tụ trước khi đổ mẻ dung dịch tiếp theo vào bể.
Có lần tôi tư vấn một ca thay dung dịch, bên kia chỉ đổ dầu mới vào bể cũ chưa súc rửa. Dung dịch mới toanh mà vài ngày sau đã bốc mùi y hệt mẻ cũ, chính vì bể còn đọng vi khuẩn từ trước. Nhớ nhé, dung dịch mới không cứu được một bể bẩn đâu!
Tự kiểm tra nhanh trước khi chọn dầu
Trước khi gọi điện hỏi mua, bạn tự trả lời bốn câu hỏi sau để biết mình đang cần nhóm dầu nào.
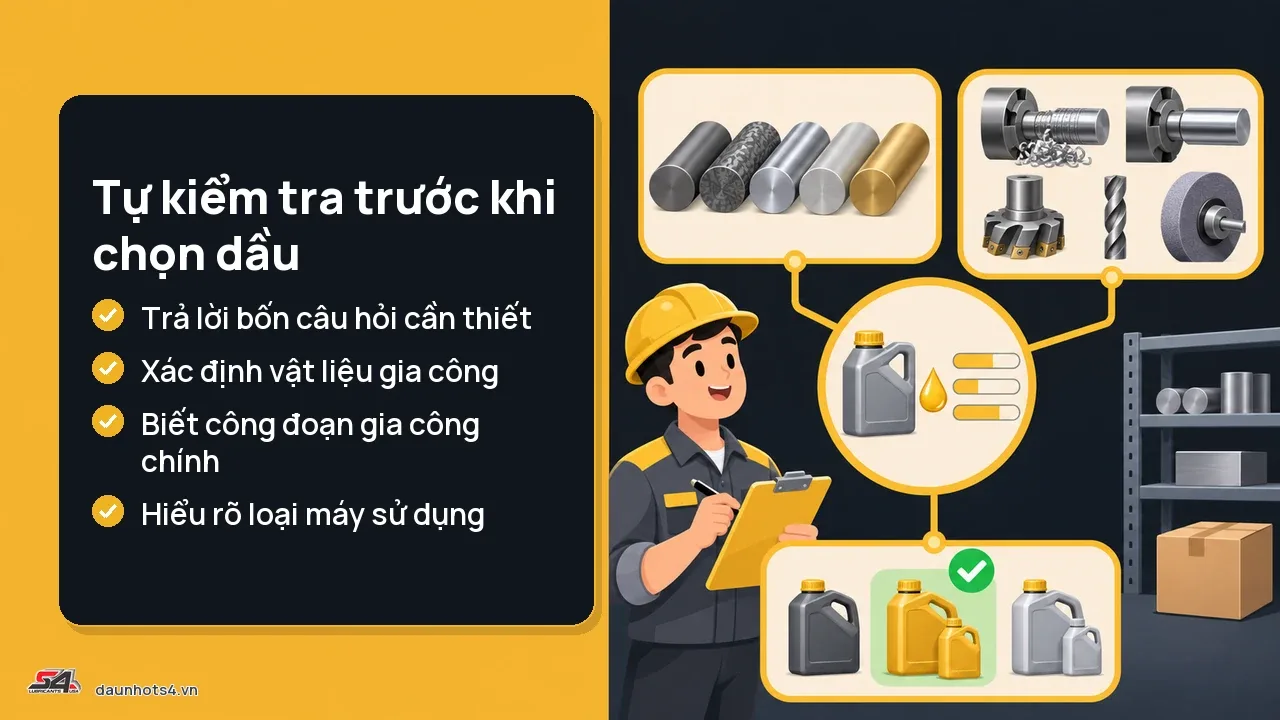
- Xưởng bạn gia công chủ yếu vật liệu gì: thép carbon, thép hợp kim, inox, nhôm hay đồng thau?
- Công đoạn chính là gì: tiện thô, tiện tinh, phay, khoan hay mài?
- Máy của bạn là loại tưới trực tiếp đơn lẻ hay chạy qua bể tuần hoàn lớn?
- Ngân sách vận hành hàng tháng cho phép bạn pha nồng độ chuẩn khuyến nghị, hay đang phải cắt giảm bằng cách pha loãng hơn mức an toàn?
Trả lời xong bốn câu này, bạn đã có đủ dữ liệu để đối chiếu với khung ba tiêu chí ở trên, thay vì nghe người bán tư vấn chung chung. Nếu vẫn chưa chắc nên chọn thương hiệu nào trong số đang có trên thị trường, tôi có tổng hợp ở bài các loại dầu cắt gọt phổ biến cho ngành cơ khí, đọc thêm cho chắc trước khi đặt hàng số lượng lớn.
Còn nếu bạn đã xác định được vật liệu, công đoạn và loại máy mà vẫn phân vân giữa hai dòng dầu cụ thể, cứ gọi thẳng cho tôi qua 0967 555 999 nếu bạn ở miền Nam, hoặc 0974 656 789 nếu ở miền Bắc, tôi tư vấn theo đúng tình huống máy và vật liệu của xưởng bạn, không tư vấn chung chung.
Câu hỏi thường gặp
Dầu cắt gọt kim loại pha nước là gì
Dầu cắt gọt pha nước là loại dầu dùng để làm mát và bôi trơn trong gia công kim loại, gồm ba nhóm chính: hòa tan, bán tổng hợp và tổng hợp, khác nhau ở tỉ lệ dầu khoáng và nước có trong công thức. Tỉ lệ pha cụ thể theo từng loại dầu, tôi đã nói kỹ ở phần các bước pha dung dịch bên dưới.
Mua dầu cắt gọt kim loại ở đâu
Bạn nên mua từ nhà cung cấp có TDS rõ ràng, ghi đúng tỷ lệ pha và khuyến nghị theo vật liệu. Nếu cần tư vấn chọn đúng loại cho máy và vật liệu đang dùng, gọi 0967 555 999 hoặc 0974 656 789 để được báo giá cụ thể.
Máy CNC nhiều trục có cần đổi dầu cắt gọt riêng cho từng trục không
Không cần riêng cho từng trục. Cả hệ tuần hoàn dùng chung một loại dầu là đủ, miễn chọn đúng loại theo tiêu chí đã nói ở phần chọn dầu theo loại máy phía trên.
Xưởng gia công nhiều loại kim loại khác nhau nên chọn một loại dầu dùng chung hay nhiều loại
Nếu các vật liệu có yêu cầu phụ gia khác nhau, ví dụ thép cần EP cao còn nhôm cần tránh lưu huỳnh hoạt tính, bạn nên tách riêng loại dầu cho từng nhóm vật liệu thay vì dùng chung một can cho tất cả.
Xưởng nhỏ không có phòng QC thì kiểm tra nồng độ dầu cắt gọt bằng cách nào
Dùng khúc xạ kế cầm tay, đối chiếu với bảng hiệu chuẩn theo tỷ lệ pha của đúng loại dầu đang dùng. Nhớ rằng số đọc có thể lệch cao hơn thực tế khi dung dịch đã dùng lâu, nên nên đo định kỳ thay vì chỉ đo một lần.
Vào nghề dầu nhớt từ năm 2010, tư vấn chọn dầu cho cả máy công nghiệp lẫn xe. Trực tiếp xử lý nhiều ca chọn sai cấp, thay trễ hay pha lẫn dầu cho khách ở các ngành khác nhau.