
Dầu cắt gọt là gì? 4 loại và cách chọn theo vật liệu

Máy tiện chạy liên tục hai tiếng, phôi thép nóng ran, mà dao vẫn mòn nhanh hơn bình thường. Nguyên nhân nhiều khi không nằm ở dao, mà ở chỗ dầu cắt gọt đang dùng sai loại hoặc pha sai nồng độ.
Dầu cắt gọt là chất lỏng dùng để làm mát và bôi trơn phôi khi gia công kim loại, giúp giảm nhiệt và ma sát giữa dao với phôi.
| Tiêu chí | Nội dung |
|---|---|
| Chức năng chính | Làm mát và bôi trơn khi cắt gọt kim loại |
| Số loại | 4 loại: nguyên chất, hòa tan, bán tổng hợp, tổng hợp |
| Phân biệt | Theo tỷ lệ dầu khoáng trong thành phần |
| Cách pha (loại pha nước) | 7–10% hoặc tỷ lệ 15:1 đến 25:1 tùy loại dầu |
Bảng trên cho bạn hình dung nhanh trước khi đi vào chi tiết từng loại, nhưng con số pha chuẩn vẫn phải lấy từ nhãn TDS của đúng loại dầu bạn đang cầm trên tay.
Dầu cắt gọt là gì và dùng để làm gì
Làm mát và bôi trơn là hai việc tách biệt, và dầu cắt gọt phải làm cả hai cùng lúc thì dao mới bền, bề mặt gia công mới đẹp. Thiếu một trong hai, dao mòn nhanh hơn, bề mặt phôi xước hơn, và bạn tốn thêm tiền dao lẫn tiền dung dịch.
Tôi thấy khá nhiều xưởng chỉ quan tâm nhiệt độ phôi, tưới dầu cho đỡ nóng là xong, mà quên mất phần bôi trơn giữa lưỡi dao và phôi mới là thứ quyết định tuổi dao. Hiểu sai chức năng này dễ dẫn tới chọn sai loại dầu ngay từ đầu, và phần phân loại dưới đây sẽ giải thích vì sao bốn loại dầu cắt gọt lại khác nhau đúng ở điểm đó.
Bốn loại dầu cắt gọt khác nhau ở đâu
Dầu cắt gọt dùng cho gia công kim loại được chia thành bốn loại, khác nhau ở tỷ lệ dầu khoáng chứa trong đó, dao động từ 0% đến 85%. Tỷ lệ này quyết định khả năng bôi trơn và làm mát của từng loại, cũng là thứ bạn cần nhìn vào khi đọc một tờ dầu cắt gọt, dầu tưới nguội kim loại bất kỳ trên thị trường.
Lưu ý: Dầu cắt gọt không phải nước làm mát thông thường. Dùng sai mục đích, ví dụ pha loãng quá tay để tiết kiệm, có thể làm hỏng cả dao lẫn bề mặt phôi.
Phân loại dầu cắt gọt: 4 loại theo thành phần
Bốn loại dầu cắt gọt khác nhau ở một con số duy nhất: tỷ lệ dầu khoáng tinh chế sâu trong thành phần. Nhớ con số này, bạn đọc TDS nào cũng phân biệt được ngay, không cần thuộc lòng tên gọi.
| Loại dầu | Tỷ lệ dầu khoáng | Pha với nước |
|---|---|---|
| Nguyên chất (straight oil) | Không pha nước, có thể chứa phụ gia khác | Không |
| Hòa tan (soluble oil) | 30–85% | Có |
| Bán tổng hợp | 5–30% + 30–50% nước và phụ gia | Có |
| Tổng hợp | Không chứa dầu khoáng | Có |
Nhìn vào bảng này, bạn sẽ thấy ngay quy luật: tỷ lệ dầu khoáng càng cao thì khả năng bôi trơn càng tốt, nhưng khả năng tản nhiệt và vệ sinh càng kém. Tỷ lệ càng thấp thì ngược lại. Tôi trình bày theo con số thật thay vì chỉ gọi tên loại, vì đó mới là thứ bạn cần đối chiếu khi cầm hai tờ TDS lên so nhau. Cái tên “bán tổng hợp” của hãng này với hãng khác có khi lại lệch tỷ lệ kha khá, đọc tên không thì dễ chọn nhầm!
Dầu cắt gọt dùng pha với nước nói chung được pha theo tỷ lệ từ 7–10%, hoặc theo tỷ lệ 15:1 đến 25:1 tùy loại dầu cụ thể. Muốn hiểu kỹ hơn nên chọn loại nào cho máy nào, bạn có thể xem thêm bài phân loại dầu cắt gọt kim loại mình viết riêng cho phần này.
Dầu cắt gọt nguyên chất (không pha nước)
Loại này không pha với nước, dùng trực tiếp, có thể chứa thêm phụ gia khác để tăng khả năng chịu áp lực hoặc chống mài mòn. Vì không pha loãng, khả năng bôi trơn của nó thường tốt hơn hẳn các loại pha nước, phù hợp với những công đoạn cần độ chính xác cao và lực cắt lớn.
Cái giá phải trả là khả năng làm mát kém hơn, và chi phí vận hành cũng cao hơn vì dùng nguyên chất không pha loãng được. Với tôi, loại này hợp cho công đoạn tiện ren, doa lỗ chính xác, nơi mà sai số nhỏ cũng đủ hỏng cả phôi. Tiếc một phôi gia công tinh vì chọn nhầm dầu pha nước, bạn sẽ thấy khoản chênh lệch chi phí dầu nguyên chất chẳng đáng là bao!
Dầu cắt gọt pha nước: hòa tan, bán tổng hợp, tổng hợp
Ba loại này đều pha với nước, nhưng tỷ lệ dầu khoáng giảm dần theo thứ tự: hòa tan 30–85%, bán tổng hợp 5–30%, tổng hợp gần như bằng không. Dầu hòa tan bôi trơn mạnh nhất trong ba loại, phù hợp với gia công nặng cần tuổi dao cao, nhưng đổi lại vệ sinh kém hơn, dễ sinh cặn. Dầu tổng hợp ngược lại, sạch và tản nhiệt tốt nhưng bôi trơn yếu hơn, thường phải bù bằng phụ gia cắt gọt cực áp.
Bán tổng hợp nằm giữa, và đó cũng là lý do nó được dùng phổ biến nhất trong các xưởng gia công đa dụng, vừa tiện nghi vừa không quá kén việc. Chọn loại nào trong ba loại này phụ thuộc nhiều vào việc bạn ưu tiên tuổi dao hay ưu tiên độ sạch của bể dung dịch, hai thứ này thường đánh đổi lẫn nhau. Chọn đúng thì khỏe cả dao lẫn bể, chọn sai thì vừa tốn dao vừa cực công vệ sinh!
Cách chọn dầu cắt gọt theo loại máy và vật liệu gia công
Không có loại dầu nào phù hợp cho mọi việc, dầu cắt gọt cũng vậy. Tôi luôn hỏi lại hai thứ trước khi khuyên khách: đang gia công vật liệu gì, và đang làm công đoạn thô hay tinh. Trả lời được hai câu đó thì chọn loại dầu gần như tự nó lộ ra, chẳng cần đoán.
- Vật liệu mềm, dễ cắt (nhôm, đồng): ưu tiên dầu pha nước tản nhiệt tốt, tránh dính phôi lên dao.
- Vật liệu cứng, lực cắt lớn (thép hợp kim, inox): nghiêng về dầu nguyên chất hoặc hòa tan tỷ lệ dầu khoáng cao để bôi trơn tốt hơn.
- Công đoạn thô, cắt lượng lớn, sinh nhiệt nhiều: ưu tiên khả năng làm mát, chọn loại pha nước.
- Công đoạn tinh, cần độ bóng bề mặt: ưu tiên khả năng bôi trơn, cân nhắc dầu nguyên chất hoặc bán tổng hợp tỷ lệ dầu khoáng cao hơn.
- Máy CNC chạy liên tục nhiều ca: cân nhắc thêm độ bền dung dịch và khả năng chống nhiễm khuẩn, vì bể dầu dùng lâu dễ sinh mùi nếu chọn sai loại.
Dầu CNC có phải loại riêng không?
Dầu cắt gọt dùng cho máy CNC không phải một loại riêng biệt nào cả, nó vẫn nằm trong bốn loại kể trên, chỉ là áp dụng cho dạng máy gia công tự động. Nhiều người hỏi tôi có “dầu CNC chuyên dụng” hay không, câu trả lời thật thà là không, chỉ là chọn đúng loại trong bốn loại cho phù hợp với cấu hình máy và vật liệu đang chạy. Ai bán cho bạn một chai ghi “chuyên dụng CNC” mà không nói rõ nó thuộc loại nào trong bốn loại trên, bạn cứ hỏi lại cho chắc!
Nếu bạn đang phân vân cụ thể cho dòng máy đang vận hành, tôi có viết riêng một bài về cách chọn dầu cắt gọt cho máy CNC, đi sâu hơn vào từng cấu hình máy phổ biến.
Chọn dầu cắt gọt theo giá rẻ trước rồi mới nghĩ tới vật liệu là đang làm ngược. Giá rẻ mà dùng sai loại thì tốn tiền thay dao còn nhiều hơn chênh lệch giá dầu.
Cách pha và sử dụng dầu cắt gọt pha nước đúng cách
Pha dầu cắt gọt nghe đơn giản nhưng sai một bước là hỏng cả mẻ dung dịch, có khi phải đổ đi làm lại từ đầu. Dưới đây là thứ tự tôi khuyên làm theo, không nên đảo ngược:
- Chuẩn bị nước sạch ở nhiệt độ phòng, tránh nước quá nóng hoặc quá lạnh làm ảnh hưởng đến khả năng hòa tan của dầu.
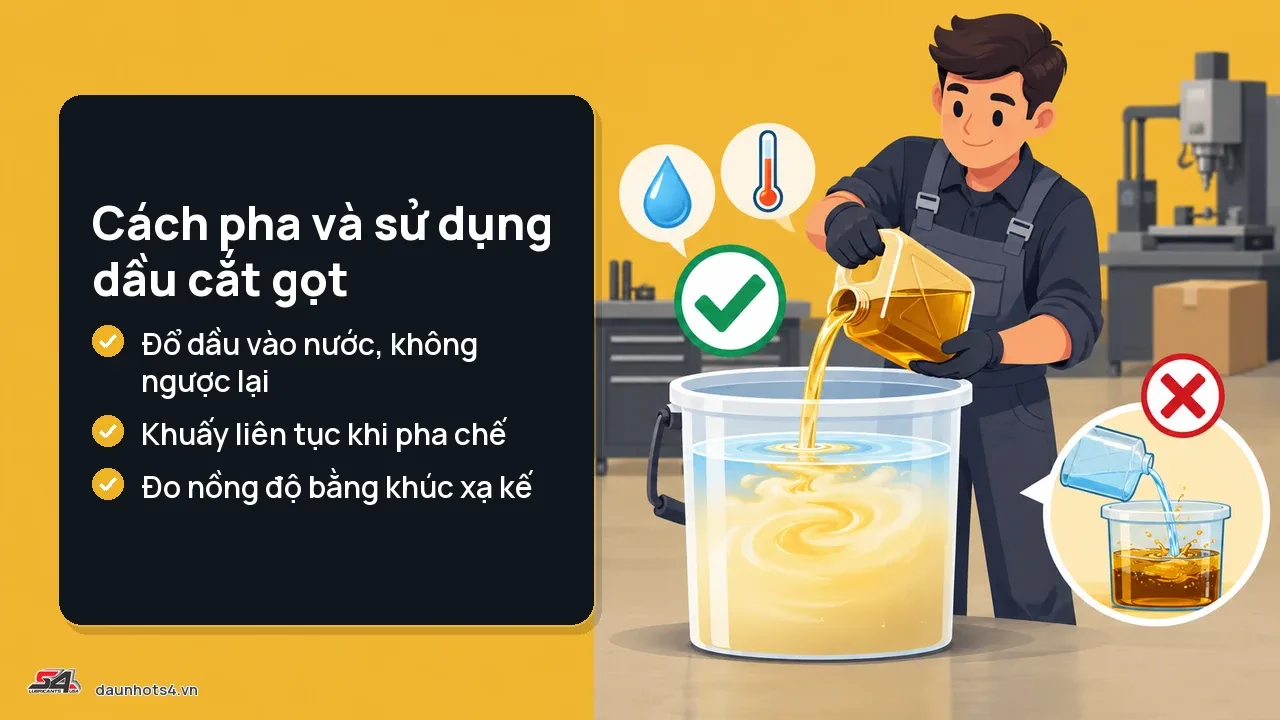
- Đổ dầu đậm đặc từ từ vào nước, không làm ngược lại (đổ nước vào dầu dễ gây tách lớp, nhũ hóa không đều).
- Khuấy liên tục trong lúc đổ để dầu phân tán đều, tránh vón cục hoặc tạo lớp váng trên bề mặt.
- Để yên dung dịch vài phút cho ổn định trước khi dùng kiểm tra nồng độ.
- Dùng khúc xạ kế để đo nồng độ thực tế, đối chiếu với tỷ lệ pha khuyến nghị trên TDS của loại dầu đang dùng.
Khúc xạ kế là cách đo nồng độ phổ biến và nhanh nhất hiện nay, nhưng có một điểm tôi muốn lưu ý bạn: theo thời gian, số đọc có xu hướng cao hơn thực tế, vì dầu lạ lẫn vào trong quá trình gia công cũng khúc xạ ánh sáng y như dầu cắt gọt thật.
Nói cách khác, bạn đo được 8% không có nghĩa dung dịch thật sự còn đúng 8% dầu cắt gọt, có thể một phần trong đó là dầu máy, dầu thủy lực rò rỉ vào bể. Lần đầu nghe con số này tôi cũng hơi lạnh gáy, vì nó có nghĩa là cái đồng hồ đo bạn tin tưởng bấy lâu có thể đang nói dối bạn một cách rất trơn tru!
Nồng độ pha khuyến nghị cho gang và thép
Với dầu bán tổng hợp pha nước dùng cho gang và thép, một TDS thực tế ghi nồng độ khuyến nghị 7–10% cho gia công chung, riêng công đoạn mài thì thấp hơn, khoảng 6%, với điều kiện áp dụng cho gang và thép. Mức tối thiểu 7% thường được khuyến nghị để đạt khả năng chống gỉ tối ưu cho gang và thép. Đây là số tham khảo từ một TDS thực tế, mức chuẩn cho đúng loại dầu bạn dùng vẫn phải lấy từ nhãn mác của chính sản phẩm đó.
Tôi khuyên bạn đo lại nồng độ định kỳ, đừng chỉ tin vào tỷ lệ pha ban đầu rồi dùng mãi không kiểm tra lại. Bể dầu dùng càng lâu, sai số giữa số đọc và nồng độ thật càng lớn, mà hậu quả của việc pha sai nồng độ thì không hề nhỏ, phần sau tôi sẽ nói rõ hơn.
Nếu xưởng bạn đang cân nhắc công đoạn không cần pha nước, có thể tham khảo thêm về dầu cắt gọt không pha nước để xem có phù hợp hơn với quy trình hiện tại không.
Vì sao giữ đúng nồng độ dầu cắt gọt quan trọng hơn chọn đúng loại
Tôi cho rằng chọn đúng loại dầu chỉ là bước đầu, giữ đúng nồng độ trong suốt quá trình dùng mới là yếu tố quyết định tuổi thọ dao và bể chứa. Nhiều xưởng chọn đúng dầu bán tổng hợp, đúng tỷ lệ pha ghi trên nhãn, rồi coi như xong việc. Vấn đề là mỗi dung dịch cắt gọt pha nước được thiết kế cho một dải nồng độ nhất định, và dải đó không đứng yên theo thời gian.
Nước bốc hơi, dầu lạ từ máy lẫn vào, bạn châm thêm nước lã cho đủ mức mà quên đo lại. Vài tuần sau, nồng độ đã trôi khỏi dải khuyến nghị lúc nào không hay. Cao hơn dải thì dễ gây viêm da cho người đứng máy, cặn bám nhiều hơn, hao dung dịch nhanh hơn. Thấp hơn dải thì dễ gỉ, dao mòn nhanh, tuổi bể cũng ngắn lại. Tức là cùng một loại dầu, cùng một máy, chỉ vì nồng độ lệch mà kết quả vận hành khác hẳn nhau.
Tôi hơi tiếc khi thấy nhiều xưởng bỏ công chọn đúng loại dầu rồi lại bỏ quên bước kiểm tra định kỳ, coi pha một lần là xong! Chọn đúng loại chỉ là điều kiện cần. Giữ đúng nồng độ suốt vòng đời dung dịch mới là điều kiện đủ.
Các sự cố thường gặp khi dùng sai nồng độ hoặc sai loại dầu
Tôi liệt kê sự cố theo nguyên nhân cụ thể để bạn tự đối chiếu với bể dầu của mình, thay vì đọc một danh sách triệu chứng chung chung rồi không biết quy về đâu.
- Nồng độ pha thấp hơn mức khuyến nghị: phôi và bàn máy dễ gỉ, dao mòn nhanh hơn, tuổi thọ dung dịch trong bể cũng rút ngắn.
- Nồng độ pha cao hơn mức khuyến nghị: da tay người đứng máy dễ kích ứng, dung dịch đóng cặn nhiều hơn, hao dầu nhanh vì pha đặc quá mức cần.
- Dung dịch nhiễm khuẩn: gây kích ứng đường hô hấp cho người làm việc gần bể, thường kèm mùi khó chịu bốc lên từ dung dịch cũ.
- Tiếp xúc trực tiếp kéo dài với dầu cắt gọt: viêm da tiếp xúc là bệnh về da phổ biến nhất ở người làm công việc này, còn hít phải sương dầu có thể gây kích ứng phổi, thậm chí liên quan đến hen.
Lưu ý: Nếu bể dầu nhà bạn vừa đổi màu, vừa nổi bọt, vừa bốc mùi hôi, nhiều khả năng không chỉ do sai nồng độ mà dung dịch đã bị nhiễm khuẩn. Tôi có viết riêng nguyên nhân dầu cắt gọt bị hôi, nổi bọt và cách xử lý từng trường hợp, đáng đọc trước khi quyết định đổ bỏ cả bể.
Nhìn vào bốn sự cố trên, bạn sẽ thấy chúng chia làm hai nhóm rõ rệt: nhóm do nồng độ sai (gỉ, hao dầu, cặn) và nhóm do vệ sinh kém (nhiễm khuẩn, viêm da). Biết phân nhóm thì sửa đúng chỗ, đỡ mất công đoán mò.
An toàn và vệ sinh khi dùng dầu cắt gọt
Tôi khuyên tuân theo liều lượng chất diệt khuẩn ghi trên nhãn thay vì tự ý tăng liều khi thấy dung dịch có mùi, vì lạm dụng có thể phản tác dụng. Dùng chất diệt khuẩn theo đúng hướng dẫn của nhà cung cấp là nguyên tắc đầu tiên. Lạm dụng, cho nhiều hơn mức khuyến cáo vì nghĩ “cho chắc”, có thể tạo ra chủng vi khuẩn kháng thuốc diệt khuẩn đó, và lần sau mùi hôi còn khó xử lý hơn.
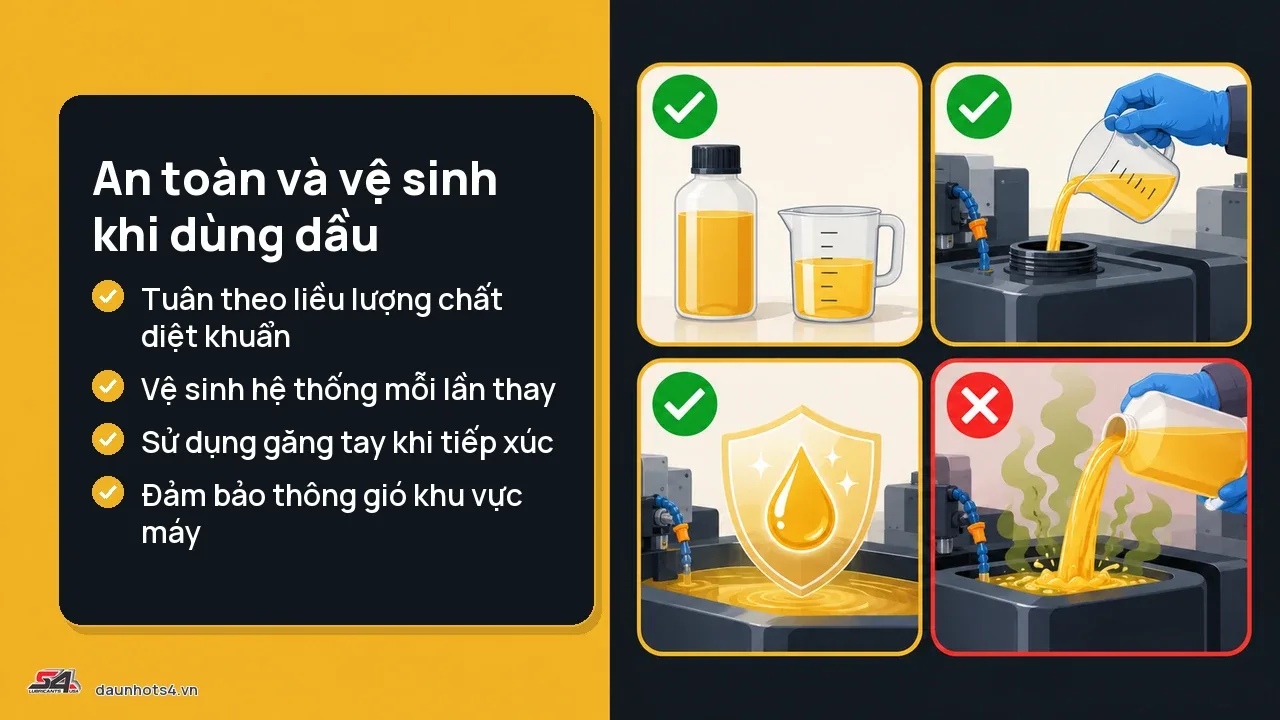
Khi thay dung dịch mới, đừng chỉ đổ dầu cũ đi rồi châm dầu mới vào bể. Hệ thống cần được vệ sinh để loại bỏ cặn vi khuẩn còn bám lại trong bể, trong đường ống, trong bơm tuần hoàn. Bỏ qua bước này thì dung dịch mới tinh cũng nhanh nhiễm khuẩn lại từ chính cặn cũ, coi như công vệ sinh đổ sông đổ biển!
- Pha đúng nồng độ ngay từ đầu để hạn chế vi khuẩn phát triển, vì nồng độ quá loãng là môi trường vi khuẩn sinh sôi nhanh hơn.
- Vệ sinh toàn bộ hệ thống (bể chứa, bơm, đường ống) mỗi lần thay dung dịch, không chỉ đổ dầu cũ và châm dầu mới.
- Dùng chất diệt khuẩn đúng liều lượng nhà cung cấp ghi trên nhãn, không tự ý tăng liều.
- Trang bị găng tay, hạn chế tiếp xúc trực tiếp lâu với dung dịch để tránh viêm da tiếp xúc.
- Có biện pháp hút sương hoặc thông gió ở khu vực máy, vì hít sương dầu lâu ngày ảnh hưởng đường hô hấp.
Dầu Nhớt S4 tham khảo hướng dẫn về chất lỏng gia công kim loại của cơ quan CCOHS Canada, cập nhật ngày 10/02/2025, cho các khuyến nghị an toàn này. Một câu hỏi tôi hay nghe là “dầu còn dùng được không hay phải đổ bỏ rồi”? Nếu bạn đang phân vân đúng câu đó, tôi có bài riêng về khi nào cần thay dầu cắt gọt kim loại, liệt kê dấu hiệu cụ thể để không phải đoán mò.
Giá dầu cắt gọt công bố và những điều cần hỏi trước khi mua
Tôi chỉ nêu giá công bố kèm điều kiện áp dụng, không so sánh rẻ hơn đối thủ nào, vì giá thực tế còn phụ thuộc thời điểm và số lượng mua.
| Sản phẩm | Giá công bố (200L) |
|---|---|
| Dầu cắt gọt (Cutting Oil) công nghiệp S4 | 16.680.000 đ |
Giá trên đã gồm VAT 8%, là giá công bố tại thời điểm viết bài, không phải giá đại lý hay giá sỉ. Giá có thể thay đổi theo thời điểm, và tôi không khẳng định đây là mức giá cố định vĩnh viễn.
Trước khi chốt mua, có vài câu hỏi tôi nghĩ bạn nên hỏi thẳng nơi bán:
- Giá báo là giá đã gồm VAT chưa, áp dụng cho dung tích nào?
- Mua số lượng lớn (nhiều phuy) có được điều chỉnh giá không?
- Thời gian giao hàng về xưởng là bao lâu?
- Dung dịch này phù hợp với vật liệu và loại máy mình đang dùng không?
Gọi thẳng vào hotline để xác nhận giá mới nhất vẫn là cách chắc chắn nhất, vì bảng giá có thể thay đổi mà bài viết không cập nhật kịp. Nếu bạn cần tư vấn chọn đúng loại dầu cắt gọt cho máy đang vận hành, hoặc muốn xem thêm về dầu cắt gọt kim loại nói chung, tôi khuyên nên liên hệ trực tiếp để được tư vấn theo đúng vật liệu và máy của xưởng bạn. Gọi 0967 555 999 nếu bạn ở miền Nam, hoặc 0974 656 789 nếu ở miền Bắc, tôi sẽ báo giá cụ thể theo đúng nhu cầu.
Vào nghề dầu nhớt từ năm 2010, tư vấn chọn dầu cho cả máy công nghiệp lẫn xe. Trực tiếp xử lý nhiều ca chọn sai cấp, thay trễ hay pha lẫn dầu cho khách ở các ngành khác nhau.