
Dầu Cắt Gọt MQ Oil: Chọn Và Pha Đúng Theo Vật Liệu

Dầu cắt gọt MQ Oil là chất lỏng gia công kim loại dùng để làm mát và bôi trơn phôi trong lúc tiện, phay, khoan, mài, có hai dạng chính: pha nước và không pha. Chọn đúng dạng, pha đúng nồng độ theo từng loại vật liệu mới là thứ quyết định tuổi thọ dao cụ và chất lượng bề mặt, chứ không phải cứ mua “dầu tốt” là xong.
Nếu bạn đang đứng trước một thùng dầu cắt gọt MQ Oil và tự hỏi nên pha bao nhiêu phần trăm cho đúng với lô thép hay inox sắp gia công, bài này trả lời thẳng vào đó. Không phải lý thuyết chung chung, mà là cái bạn cần biết trước khi bật máy.
Dầu cắt gọt MQ Oil là gì và dùng khi nào
Theo tài liệu kỹ thuật của CCOHS (Canada), chất lỏng gia công kim loại dùng để làm mát hoặc bôi trơn phôi khi gia công, giảm nhiệt và ma sát giữa dao và phôi. Dầu cắt gọt MQ Oil nằm trong nhóm này. CCOHS chia chất lỏng gia công kim loại thành bốn dạng, khác nhau ở tỉ lệ dầu khoáng và việc có pha nước hay không.
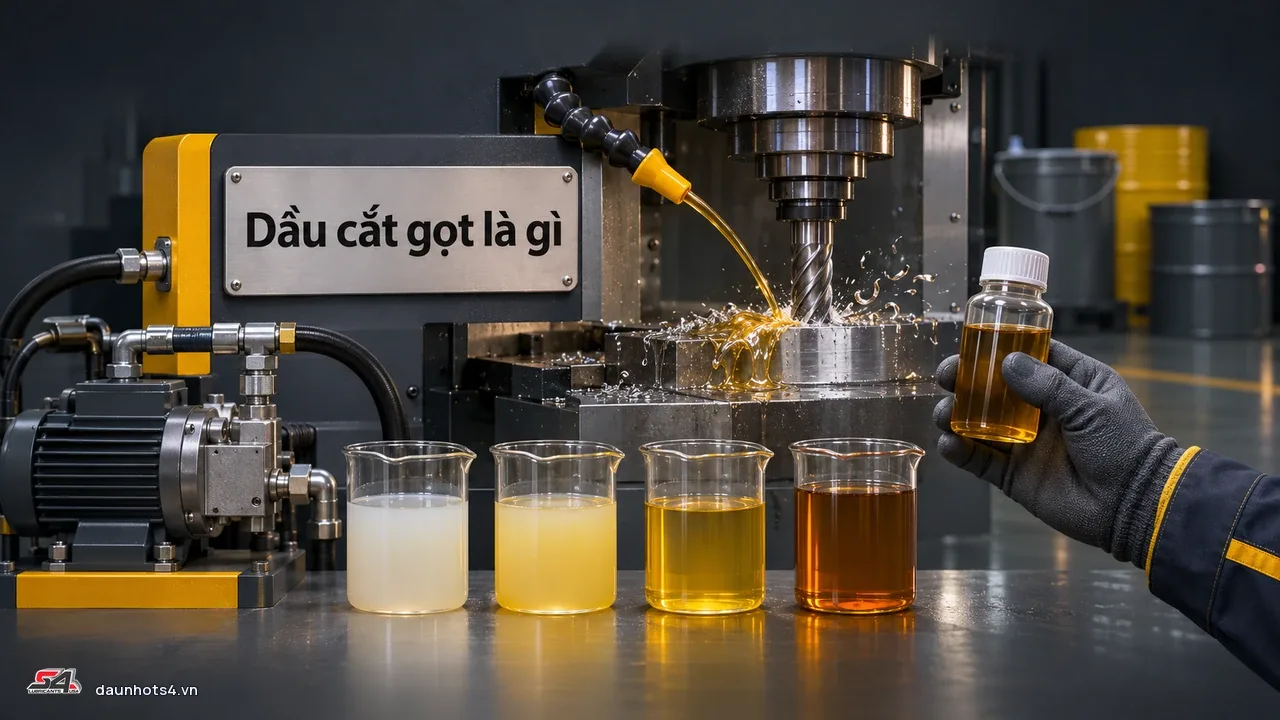
Tôi sẽ không gọi đây là “giải pháp tối ưu” chung chung như nhiều nơi vẫn viết, vì nói vậy chẳng giúp bạn quyết định được gì. Nó dùng khi bạn cần vừa làm mát vừa bôi trơn cùng lúc trong tiện, phay, khoan, mài, bốn kiểu gia công mà dao tiếp xúc liên tục với kim loại, sinh nhiệt nhanh và cần giảm ma sát ngay tại điểm cắt.
Mấy việc dầu cắt gọt MQ Oil đảm nhận trong xưởng:
- Hạ nhiệt tại điểm tiếp xúc giữa dao và phôi, tránh dao bị mềm hoặc mòn nhanh do nhiệt.
- Bôi trơn bề mặt cắt, giảm ma sát để dao đi êm hơn, ít rung.
- Cuốn phoi và mạt kim loại ra khỏi vùng cắt, giữ bề mặt gia công sạch.
- Hạn chế oxy hóa, giảm nguy cơ gỉ trên chi tiết vừa gia công xong.
Lưu ý: Dầu cắt gọt MQ Oil không phải một sản phẩm duy nhất cho mọi máy. Mỗi dạng (nguyên chất, hòa tan, bán tổng hợp, tổng hợp) phù hợp với điều kiện gia công khác nhau, và chọn sai dạng là lỗi phổ biến hơn bạn nghĩ.
Nếu xưởng bạn đang dùng dầu cắt gọt, dầu tưới nguội kim loại nói chung mà chưa phân biệt rõ nên chọn loại nào, phần tiếp theo sẽ giúp bạn xếp đúng loại theo công việc đang làm.
Phân loại dầu cắt gọt MQ Oil: pha nước và không pha
Bốn loại dầu cắt gọt theo phân loại của CCOHS khác nhau ở một điểm cốt lõi: có pha nước hay không, và pha bao nhiêu. Tôi ưu tiên nói rõ điều kiện chọn từng loại thay vì liệt kê suông, vì chọn sai dạng dầu mới là nguyên nhân phổ biến gây hỏng dao hoặc gỉ chi tiết, chứ không phải do “dầu kém chất lượng” như nhiều người hay đổ lỗi.

- Straight oil: dầu nguyên chất không pha loãng với nước, có thể chứa phụ gia khác.
- Dầu hòa tan (soluble oil): chứa 30-85% dầu khoáng tinh chế sâu, pha với nước trước khi dùng.
- Bán tổng hợp: chứa 5-30% dầu khoáng tinh chế sâu, 30-50% nước và phụ gia.
- Tổng hợp: không chứa dầu khoáng, thành phần chủ yếu là hóa chất tổng hợp và nước.
Dầu không pha (neat oil) dùng khi nào
Dầu nguyên chất phù hợp với những công việc cần bôi trơn mạnh hơn làm mát, ví dụ gia công nặng trên vật liệu khó cắt, hoặc những máy không có hệ thống tuần hoàn dung dịch pha nước. Vì không pha loãng, nó giữ nguyên khả năng bôi trơn trong suốt quá trình dùng, không bị thay đổi theo nồng độ như dầu pha nước.
Cái giá phải trả là khả năng làm mát kém hơn hẳn, và không cuốn phoi tốt bằng dung dịch pha nước. Xưởng chạy máy tốc độ cao, sinh nhiệt lớn mà dùng dầu nguyên chất thì dễ gặp tình trạng dao nóng nhanh, dù bôi trơn vẫn ổn.
Dầu pha nước (hòa tan, bán tổng hợp, tổng hợp) dùng khi nào
Ba dạng pha nước này phù hợp với phần lớn công việc gia công phổ thông trong xưởng cơ khí và CNC, nơi cần làm mát tốt và chi phí vận hành thấp hơn.
Đặc điểm của từng dạng dầu pha nước
- Dầu hòa tan: nhũ hóa thành dung dịch trắng đục, cho khả năng bôi trơn khá nhờ tỉ lệ dầu khoáng cao hơn hai loại còn lại.
- Bán tổng hợp: lựa chọn cân bằng, vừa bôi trơn vừa làm mát, thường dùng cho tiện phay thông thường.
- Tổng hợp: thiên hẳn về làm mát và chống gỉ, ít dầu khoáng nên sạch hơn nhưng bôi trơn kém hơn hai loại kia, phù hợp với mài, nơi lực cắt nhỏ nhưng nhiệt sinh ra liên tục.
Hậu quả khi chọn sai dạng dầu cho máy
Tôi gặp không ít xưởng mua đại một loại pha nước rồi dùng cho mọi máy, mọi vật liệu, trong khi máy mài và máy tiện nặng cần hai nồng độ khác hẳn nhau! Đó là lúc dao mòn nhanh bất thường mà chẳng ai nghĩ ra nguyên nhân nằm ở chỗ chọn sai dạng dầu từ đầu.
Muốn hiểu kỹ hơn tổng quan và các loại dầu cắt gọt hay cách phân loại dầu cắt gọt kim loại theo tiêu chuẩn, bạn có thể xem thêm hai bài đó để nắm hết bốn dạng trước khi quyết định mua.
Chọn đúng loại dầu cắt gọt MQ Oil theo vật liệu gia công
Tôi không khuyên một tỷ lệ chung cho mọi vật liệu, vì cùng một dòng dầu nhưng gang, thép và các kim loại khác lại cần nồng độ pha khác nhau để chống gỉ và bôi trơn đúng yêu cầu. Đây là chỗ nhiều xưởng pha theo thói quen cũ, dùng mãi một tỷ lệ cho mọi vật liệu, rồi thắc mắc sao lần này chi tiết lại gỉ còn lần trước thì không.
Nồng độ khuyến nghị cho gang và thép
Theo một tài liệu kỹ thuật (TDS) của dầu cắt gọt bán tổng hợp pha nước, nồng độ khuyến nghị cho gang và thép như sau:
| Công việc | Vật liệu | Nồng độ khuyến nghị |
|---|---|---|
| Gia công chung (tiện, phay, khoan) | Gang, thép | 7-10% |
| Mài | Gang, thép | 6% |
| Chống gỉ tối ưu | Gang, thép | Tối thiểu 7% |
Với gang và thép, nếu bạn làm công việc gia công chung thì pha trong khoảng 7-10% là hợp lý. Mài thì hạ xuống 6% vì lực cắt nhỏ hơn, không cần nồng độ cao. Nhưng nếu mục tiêu là chống gỉ cho chi tiết sau gia công, đừng pha dưới 7%, vì dưới ngưỡng đó khả năng bảo vệ bề mặt giảm rõ rệt.
Nồng độ cho inox và nhôm khác gang thép ở điểm nào
Với inox và nhôm, nguyên tắc chung khác với gang thép ở chỗ hai vật liệu này dễ bị ăn mòn hoặc để lại vết ố nếu dung dịch không đủ kiềm hoặc phụ gia chống ăn mòn không phù hợp. Tôi vẫn khuyên gọi cho tôi để tôi tư vấn đúng dòng và đúng nồng độ cho từng vật liệu cụ thể, vì mỗi TDS của mỗi dòng dầu có khuyến nghị riêng, không thể áp một bảng chung cho tất cả.
Vì sao pha đậm hơn không đồng nghĩa bảo vệ tốt hơn
Một nguyên tắc nữa đáng nhớ: tăng phụ gia chống mài mòn không phải lúc nào cũng tốt hơn. Theo Machinery Lubrication, tăng phụ gia chống mài mòn có thể làm phụ gia chống ăn mòn kém hiệu quả hơn, vì hai loại phụ gia này tranh nhau chỗ bám trên bề mặt kim loại. Nói cách khác, pha đậm hơn khuyến nghị không đồng nghĩa với bảo vệ tốt hơn, đôi khi còn ngược lại.
Nếu bạn vẫn chưa chắc dầu cắt gọt pha nước và không pha nước khác nhau ở điểm nào ảnh hưởng tới lựa chọn theo vật liệu, đọc thêm bài đó trước khi pha thử trên máy thật, đỡ mất một mẻ phôi vì pha sai từ đầu.
Cách pha đúng tỷ lệ theo từng loại vật liệu gia công
Biết nồng độ cần pha là một chuyện, pha đúng kỹ thuật lại là chuyện khác. Tôi nhấn mạnh thứ tự đổ dầu vào nước chứ không làm ngược lại, vì đây là lỗi pha phổ biến nhất gây dung dịch không ổn định, tách lớp, nổi váng chỉ sau vài ngày.
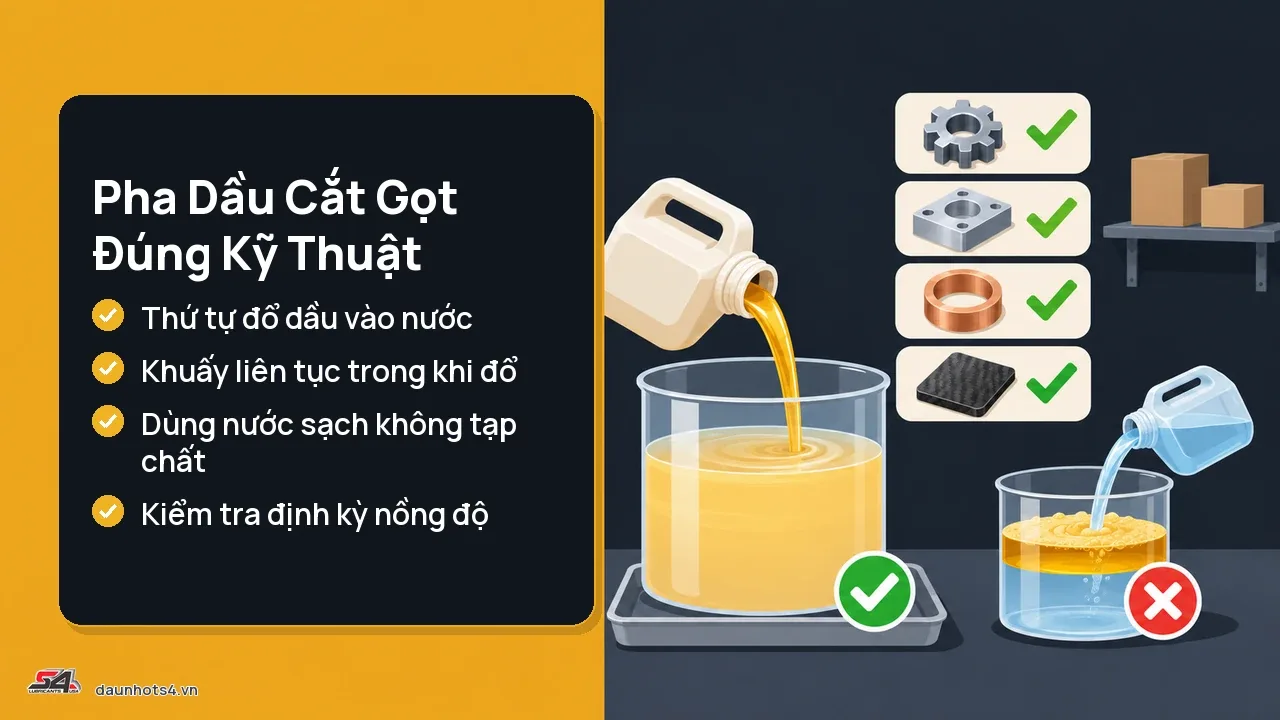
Các bước pha dầu đúng kỹ thuật
Quy trình dưới đây áp dụng cho dầu cắt gọt pha nước nói chung, không riêng một dòng nào:
- Đổ dầu đậm đặc vào nước, tuyệt đối không làm ngược lại. Đổ nước vào dầu dễ gây tách pha, nhũ tương không bền.
- Khuấy liên tục trong lúc đổ, không đổ hết một lần rồi mới khuấy.
- Dùng nước sạch, tránh nước cứng hoặc nước lẫn tạp chất vì làm giảm độ bền nhũ tương.
- Pha theo đúng tỷ lệ đã xác định cho vật liệu gia công, không áng chừng bằng mắt.
- Để dung dịch ổn định vài phút trước khi bơm vào hệ thống tưới nguội.
Tôi từng thấy thợ pha kiểu đổ nước vào thùng trước cho nhanh, sau đó mới rót dầu vào. Nhìn thì tiết kiệm một bước, nhưng dung dịch ra lớp dầu nổi váng, không đều màu. Đổ sai thứ tự một lần thôi là cả mẻ pha coi như hỏng, phải đổ bỏ làm lại!
Nếu xưởng bạn đang tham khảo cách pha của dầu cắt gọt pha nước nói chung, nguyên tắc đổ dầu vào nước này cũng là điểm chung giữa các dòng, không riêng gì MQ Oil.
Cách kiểm tra lại nồng độ sau khi pha
Pha xong không có nghĩa là xong việc. Nồng độ dung dịch tụt dần theo thời gian vì nước bay hơi nhanh hơn dầu, nên cần đo lại định kỳ chứ không chỉ tin vào lúc pha ban đầu.
- Dùng refractometer cầm tay, nhỏ vài giọt dung dịch lên lăng kính, đọc chỉ số trên thang đo.
- Đối chiếu chỉ số đọc được với refractometer factor của đúng dòng dầu đang dùng, vì mỗi dòng dầu cho hệ số khác nhau.
- Đo vào buổi sáng trước khi máy chạy, lúc dung dịch đã lắng qua đêm, để tránh đọc sai do bọt khí.
- Với dung dịch tổng hợp và bán tổng hợp có độ kiềm lớn, phương pháp khúc xạ kế có thể đọc thấp hơn thực tế theo thời gian sử dụng, nên xưởng làm việc nhiều cần đối chiếu thêm bằng cách khác định kỳ.
Lưu ý: Đo một lần lúc pha rồi quên luôn là thói quen khiến nhiều xưởng pha đúng mà vẫn dính sự cố, vì nồng độ đã tụt xuống dưới ngưỡng an toàn lúc nào không hay.
Dấu hiệu cần điều chỉnh hoặc đổi nồng độ dầu cắt gọt MQ Oil
Tôi cho rằng một bảng tự kiểm tra triệu chứng hữu ích hơn một đoạn liệt kê ưu điểm, vì người đọc cần biết dầu đang dùng có vấn đề hay không, chứ không cần nghe dầu tốt thế nào. Đối chiếu nhanh bốn dấu hiệu dưới đây với máy của bạn.
| Triệu chứng quan sát | Nguyên nhân thường gặp |
|---|---|
| Mùi hôi, chua nồng | Nồng độ pha quá thấp, vi khuẩn phát triển trong dung dịch |
| Nổi bọt nhiều khi bơm tuần hoàn | Nồng độ không ổn định hoặc nước pha có tạp chất |
| Chi tiết gia công bị gỉ sau vài giờ | Nồng độ thấp hơn dải khuyến nghị, mất khả năng chống gỉ |
| Dao mòn nhanh hơn bình thường | Nồng độ quá loãng, không đủ bôi trơn, hoặc chọn sai dạng dầu cho vật liệu |
Nồng độ thấp hơn mức thiết kế gây gỉ. Nó còn rút ngắn tuổi thọ dao và tuổi thọ của chính bể dung dịch. Đây là thứ tôi thấy xưởng hay chủ quan nhất, vì dầu vẫn còn, nhìn vẫn như dầu, chỉ là loãng hơn thôi mà hậu quả lại dồn vào dao và chi tiết.
Mùi hôi nồng lên từ bể dung dịch là dấu hiệu dễ nhận nhất nhưng cũng dễ bị bỏ qua nhất. Nhiều xưởng chỉ xử lý khi mùi nặng tới mức khó chịu trong xưởng, lúc đó vi khuẩn đã phát triển mạnh và dung dịch gần như phải thay toàn bộ chứ không chỉ điều chỉnh nồng độ. Nếu bạn đang gặp đúng tình trạng này, nguyên nhân dầu cắt gọt bị hôi, nổi bọt có thể giúp bạn xác định rõ hơn nên xử lý từ gốc nào trước khi quyết định đổ bỏ hay chỉ cần tăng nồng độ.
Một tình huống hay gặp: dầu vẫn còn nhiều trong bể, màu vẫn đục trắng bình thường, nhưng chi tiết gia công cứ gỉ lấm tấm sau mỗi ca. Nguyên nhân phần lớn nằm ở nồng độ đã tụt dưới ngưỡng tối thiểu, chứ không phải dầu bị hỏng. Còn dầu trong bể chưa chắc đã còn an toàn cho chi tiết.
Dấu hiệu mòn dao nhanh bất thường cũng đáng để ý riêng, vì nó dễ bị đổ lỗi cho dao kém chất lượng trong khi gốc rễ lại là dung dịch pha sai. Nếu bạn chưa chắc lúc nào nên điều chỉnh và lúc nào nên thay hẳn dung dịch, phần khi nào cần thay dầu cắt gọt kim loại nói rõ hơn ranh giới giữa hai việc này.
Rủi ro sức khỏe và an toàn khi dùng dầu cắt gọt không đúng kỹ thuật
Tôi cho rằng phần an toàn lao động hay bị bỏ qua trong các bài về dầu cắt gọt, trong khi đây là lý do thực tế khiến nhiều xưởng phải đổi loại dầu hoặc đổi cách dùng. Theo hướng dẫn của CCOHS (Canada), viêm da tiếp xúc là bệnh da thường gặp nhất ở người làm việc trực tiếp với chất lỏng gia công kim loại, còn hít phải sương dầu trong không khí có thể gây hen và kích ứng phổi.
Rủi ro từ tiếp xúc da khi pha sai nồng độ
Sốt ruột là cảm giác của tôi mỗi lần thấy thợ tiện làm việc tay trần, tay ngâm trong dung dịch hàng giờ liền mà không có găng. Dung dịch pha sai nồng độ, quá đậm hoặc lẫn tạp chất do pha ẩu, làm tăng nguy cơ kích ứng da lên rất nhiều so với dung dịch pha đúng tỷ lệ khuyến nghị.
Rủi ro từ sương dầu trong không khí
Sương dầu bay lên trong lúc máy chạy tốc độ cao là một nguồn rủi ro riêng, khác với tiếp xúc trực tiếp qua da. Xưởng không có hệ thống hút sương dầu, hoặc thông gió kém, khiến người đứng máy hít phải sương này suốt ca làm việc.
Lưu ý: Xưởng nên trang bị thông gió tốt tại khu vực máy, cùng với kính chắn hoặc tấm che để hạn chế sương dầu bắn ra ngoài.
Pha đúng nồng độ cũng là bảo vệ người đứng máy
Nói đến đây tôi lại nhớ một nguyên tắc đơn giản mà nhiều xưởng bỏ qua: pha đúng nồng độ để bảo vệ dao và chi tiết. Nó còn bảo vệ chính người đứng máy. Dung dịch pha quá đậm đặc, với mục đích “cho ăn chắc”, lại chính là thứ làm tăng nguy cơ kích ứng da cho thợ vận hành.
Lưu ý: Trang bị găng tay chống dầu, kính bảo hộ, và duy trì nồng độ đúng dải khuyến nghị là ba việc đi cùng nhau, thiếu một thì hai việc còn lại cũng giảm tác dụng.
Mua và tư vấn chọn dầu cắt gọt MQ Oil phù hợp
Chọn đúng dầu và pha đúng tỷ lệ phụ thuộc vào máy, vật liệu, và cả điều kiện vận hành cụ thể của từng xưởng, nên lời khuyên chung chỉ đi được đến một mức nhất định.
- Gửi cho tôi thông tin máy đang dùng (tiện, phay, khoan, mài hay máy CNC) và loại vật liệu gia công chính để được tư vấn đúng dòng và đúng nồng độ.
- Nếu xưởng bạn dùng máy CNC, phần cách chọn dầu cắt gọt cho máy CNC có thêm tiêu chí riêng đáng tham khảo trước khi quyết định.
- Gọi 0967 555 999 nếu bạn ở miền Nam, hoặc 0974 656 789 nếu ở miền Bắc, để nhận tư vấn và báo giá theo đúng nhu cầu của xưởng.
Pha đúng tỷ lệ ngay từ đầu bao giờ cũng rẻ hơn việc đổ bỏ cả bể dung dịch vì pha sai, và cũng nhẹ nhàng hơn cho cả người đứng máy lẫn cho dao cụ.
Vào nghề dầu nhớt từ năm 2010, tư vấn chọn dầu cho cả máy công nghiệp lẫn xe. Trực tiếp xử lý nhiều ca chọn sai cấp, thay trễ hay pha lẫn dầu cho khách ở các ngành khác nhau.