
Tiêu chí chọn dầu thủy lực máy ép nhựa: 5 yếu tố cần xem

Dầu thủy lực cho máy ép nhựa cần đạt đồng thời năm tiêu chí: độ nhớt ISO VG đúng khuyến nghị nhà sản xuất, chỉ số độ nhớt (VI) ổn định theo nhiệt, phụ gia chống mài mòn AW phù hợp áp suất bơm, khả năng tách nước và chống tạo bọt tốt, cùng độ sạch đạt mã ISO 4406 theo yêu cầu bơm piston.
- Độ nhớt đúng giúp bơm không bị thiếu dầu hoặc quá tải khi khởi động và vận hành liên tục.
- Phụ gia AW và khả năng tách nước quyết định tuổi thọ bơm và van trong điều kiện áp suất cao.
- Độ sạch theo ISO 4406 bảo vệ bơm piston, vốn nhạy với hạt bẩn hơn nhiều so với bơm bánh răng.
Thiếu một trong năm, hệ thống dễ nóng dầu, mòn bơm, giảm tuổi thọ phớt, và bạn sẽ phát hiện ra điều đó không phải lúc đọc catalogue, mà lúc máy dừng giữa ca.
Đặc điểm hệ thống thủy lực máy ép nhựa quyết định dầu phải đáp ứng điều gì
Tôi cho rằng nên nhìn đặc điểm vận hành thực tế của từng hệ thống trước, rồi mới tra tiêu chuẩn, thay vì cứ quen tay mua đúng loại cũ hoặc chọn theo giá rẻ. Máy ép nhựa không chạy kiểu đều đều như một bơm cấp nước. Nó ép, giữ áp, mở khuôn, rồi lặp lại cả trăm lần một ca, và mỗi chu kỳ đó bắt bơm thủy lực chịu áp suất đổi liên tục chứ không phải một mức cố định.
Nhiệt độ dầu cũng không đứng yên. Máy chạy vài giờ liền thì dầu nóng dần lên, độ nhớt tụt theo, và nếu dầu không đủ ổn định ở dải nhiệt đó thì màng dầu giữa các bề mặt kim loại trong bơm mỏng đi trông thấy. Đây chính là chỗ nhiều người bỏ qua. Họ chọn dầu theo độ nhớt lúc dầu còn nguội, rồi ngạc nhiên khi máy chạy liên tục ca đêm lại kêu lạ.
Tôi nghĩ đây là lý do năm tiêu chí kỹ thuật dưới đây đáng được xem trước khi hỏi giá, chứ không phải sau. Dầu thủy lực dùng cho máy nào mỗi hệ cũng khác nhau về yêu cầu áp suất và nhiệt độ, nên tài liệu kỹ thuật của chính máy ép nhựa bạn đang dùng luôn là căn cứ đầu tiên, không phải thói quen chọn dầu cho hệ khác rồi áp sang.
Năm tiêu chí kỹ thuật để đánh giá dầu thủy lực cho máy ép nhựa
Tôi ưu tiên liệt kê đủ năm tiêu chí dưới đây thay vì chỉ nói độ nhớt, vì độ nhớt đúng mà phụ gia sai thì bơm vẫn mòn như thường. Nhiều người chỉ hỏi độ nhớt bao nhiêu rồi coi như xong việc chọn dầu.

Độ nhớt ISO VG đúng khuyến nghị máy
Đây là con số đầu tiên cần đối chiếu, và cũng là con số dễ tra sai nhất nếu chỉ nhìn theo kinh nghiệm.
- Lấy đúng mã ISO VG ghi trong sổ tay hoặc nhãn máy, không suy đoán theo máy tương tự.
- Độ nhớt quá thấp làm màng dầu mỏng, tăng ma sát kim loại-kim loại trong bơm.
- Độ nhớt quá cao làm bơm khó hút dầu lúc khởi động, nhất là máy đặt ở khu vực nhiệt độ thấp.
Chỉ số độ nhớt (VI) và ổn định nhiệt
Chỉ số VI cho biết độ nhớt dầu thay đổi nhiều hay ít khi nhiệt độ lên xuống.
- VI cao giữ độ nhớt ổn định hơn khi dầu nóng lên qua nhiều giờ chạy liên tục.
- Máy ép nhựa chạy ca dài, nhiệt dầu tăng dần, nên VI thấp dễ khiến độ nhớt tụt sâu vào giữa ca.
- Dầu HV (high viscosity index) thường được chọn cho hệ có biên độ nhiệt vận hành rộng.
Phụ gia chống mài mòn AW phù hợp áp suất bơm
Phụ gia AW là lớp bảo vệ bề mặt kim loại khi áp suất bơm tăng cao, chứ không chỉ là một dòng ghi trên nhãn.
- Phụ gia chống mài mòn phổ biến nhất là kẽm dialkyldithiophosphat, gọi tắt ZDDP, hoạt động bằng cách tạo lớp màng bảo vệ trên bề mặt kim loại đang chịu tải.
- ZDDP bị tiêu hao dần trong quá trình làm việc, nên dầu dùng lâu không thay sẽ giảm khả năng chống mài mòn dù màu dầu còn nhìn ổn.
- Dầu thủy lực và dầu động cơ đều dùng ZDDP nhưng ở hàm lượng và mục đích khác nhau, không thay thế cho nhau được.
Lưu ý: Bơm piston áp suất cao nhạy với việc thiếu phụ gia AW hơn nhiều so với bơm bánh răng, nên đừng chỉ nhìn độ nhớt khi so sánh hai loại dầu có giá chênh lệch.
Khả năng tách nước và chống tạo bọt
Hai tính chất này thường bị bỏ qua vì không có trên nhãn chính, nhưng ảnh hưởng trực tiếp tới tuổi thọ bơm.
- Dầu có khả năng demulsibility (tách nước) tốt giúp nước lẫn vào tách ra đáy thùng để xả bỏ, thay vì hòa lẫn vào dầu.
- Dầu chống tạo bọt tốt giảm nguy cơ bơm hút phải bọt khí, gây hiện tượng xâm thực và áp suất không ổn định.
- Nước lọt vào dầu thủy lực chủ yếu từ môi trường quanh hệ thống, hơi ẩm ngưng tụ trong thùng dầu, và từ việc bảo quản, thao tác dầu không đúng cách.
Độ sạch dầu theo mã ISO 4406
Độ sạch là tiêu chí ít người để ý nhất, nhưng với bơm piston áp suất cao thì nó quan trọng không kém độ nhớt.
- Mã ISO 4406 thể hiện mật độ hạt bẩn ở ba kích cỡ hạt khác nhau trong dầu.
- Bơm piston yêu cầu mã ISO 4406 nghiêm ngặt hơn bơm bánh răng vì khe hở cơ khí nhỏ hơn.
- Dầu sạch khi mới đổ vào không có nghĩa là giữ sạch suốt quá trình vận hành, cần kiểm tra lại định kỳ.
Máy ép nhựa thường cần cấp độ nhớt ISO VG nào
Tôi không khuyến khích tự đổi cấp độ nhớt khi máy đang chạy ổn định, trừ khi có lý do kỹ thuật rõ ràng từ tài liệu máy. Ba cấp ISO VG 32, 46, 68 phủ phần lớn máy ép nhựa đang dùng, nhưng mỗi cấp hợp với một kiểu vận hành khác nhau.
| Cấp ISO VG | Điều kiện vận hành phù hợp | Lưu ý |
|---|---|---|
| ISO VG 32 | Máy nhỏ, tốc độ chu kỳ cao, môi trường mát | Độ nhớt thấp giúp bơm phản hồi nhanh ở nhiệt độ thấp |
| ISO VG 46 | Phổ biến nhất cho máy ép nhựa cỡ trung | Cân bằng giữa khả năng bôi trơn và tổn thất áp suất |
| ISO VG 68 | Tải nặng, máy cũ, môi trường nhiệt độ cao | Màng dầu dày hơn nhưng cần kiểm tra khả năng bơm hút lúc khởi động nguội |
Đừng chỉ nhìn bảng này mà quyết. So sánh dầu thủy lực 46 và 68 rồi vẫn cần đối chiếu lại với khuyến nghị gốc của nhà sản xuất máy, vì mỗi dòng máy thiết kế khe hở bơm khác nhau.
Khi nào phù hợp ISO VG 32
- Máy ép nhựa cỡ nhỏ, chu kỳ ép ngắn và lặp liên tục.
- Xưởng đặt ở khu vực nhiệt độ môi trường thấp quanh năm.
- Hệ thống yêu cầu bơm phản hồi nhanh, ít độ trễ khi đổi áp.
Khi nào phù hợp ISO VG 46
- Đây là cấp độ nhớt phổ biến nhất cho máy ép nhựa công nghiệp cỡ trung.
- Phù hợp với dải nhiệt độ vận hành trung bình, không quá nóng cũng không quá lạnh.
- Thường là lựa chọn mặc định khi tài liệu máy không ghi rõ cấp VG riêng.
Khi nào phù hợp ISO VG 68
- Máy tải nặng, vận hành liên tục nhiều giờ khiến nhiệt dầu tăng cao.
- Máy đã qua nhiều năm sử dụng, khe hở cơ khí trong bơm đã nới rộng hơn so với máy mới.
- Môi trường xưởng có nhiệt độ cao, cần màng dầu dày hơn để bù hao hụt độ nhớt do nhiệt.
Giá dầu theo từng cấp cũng chênh nhau, nên nhiều người muốn biết đổi từ 32 lên 46 thì tốn thêm bao nhiêu. Giá dầu thủy lực 32 là chỗ bạn tra được mức tham khảo trước khi quyết định đổi cấp, nhưng nhớ là giá không phải lý do kỹ thuật để đổi.
Lưu ý: Máy đang chạy ổn định mà tự ý đổi cấp độ nhớt chỉ vì nghe nói cấp khác tốt hơn là rủi ro không đáng. Đổi sai chiều, bơm có thể kêu to hơn ngay trong ca đầu tiên, và lúc đó sửa lại còn mệt hơn lúc chưa đổi!
Tiêu chuẩn kỹ thuật nào xác nhận dầu đạt chuẩn cho máy ép nhựa
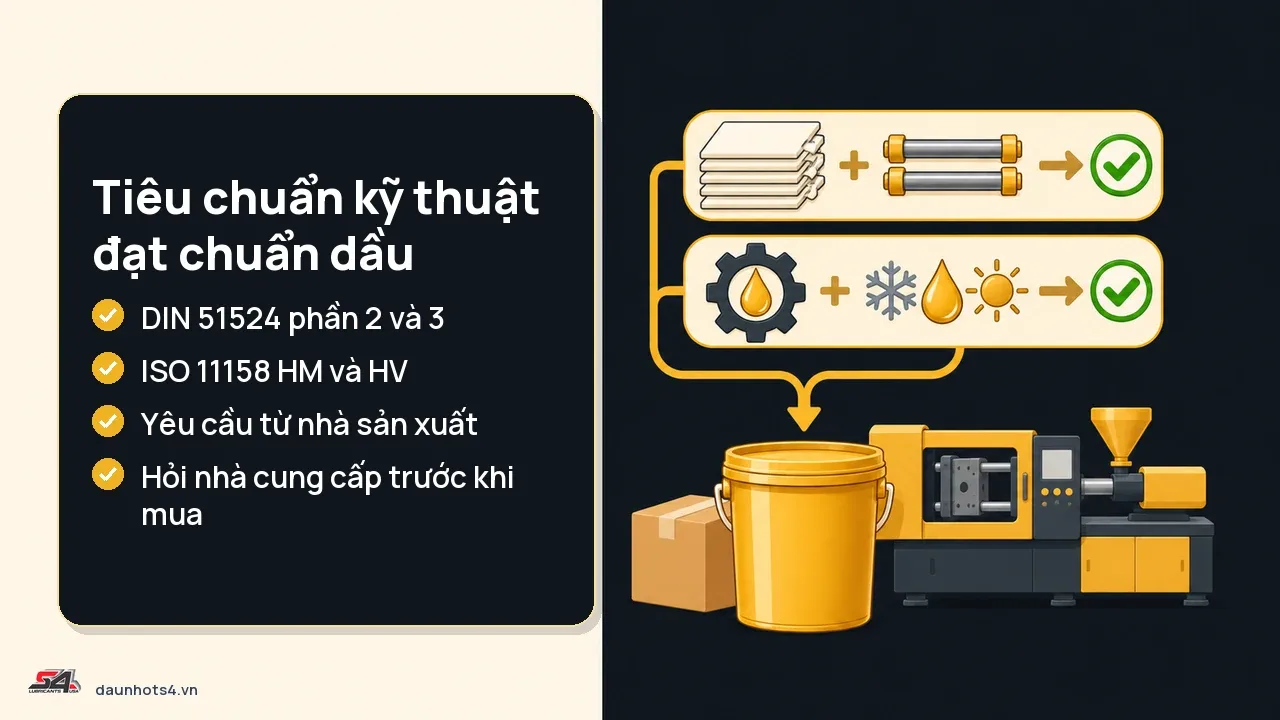
Tôi nghĩ người mua không cần hiểu hết các tiêu chuẩn, chỉ cần biết dầu có ghi đạt đúng phần DIN 51524 phù hợp và đúng loại ISO 11158 HM hay HV hay không, trước khi hỏi thêm nhà cung cấp. Hai mã này là thứ xuất hiện nhiều nhất trên phiếu kỹ thuật (TDS) của dầu thủy lực công nghiệp.
DIN 51524 nghĩa là gì với người mua
- DIN 51524 phần 2 (HLP) áp dụng cho dầu thủy lực có phụ gia chống mài mòn tiêu chuẩn.
- DIN 51524 phần 3 (HVLP) áp dụng cho dầu có chỉ số độ nhớt cao hơn, phù hợp dải nhiệt rộng.
- Một số phiếu kỹ thuật còn dẫn chứng đạt thêm tiêu chuẩn của nhà sản xuất thiết bị như Bosch Rexroth RD 90220, đây là mức tham chiếu bổ sung chứ không thay thế DIN 51524.
ISO 11158 và các loại HM, HV, HG khác nhau thế nào
- HM là dầu thủy lực chống mài mòn tiêu chuẩn, dùng cho phần lớn hệ thống công nghiệp thông thường.
- HV là dầu thủy lực chống mài mòn có chỉ số độ nhớt cao, phù hợp hệ chạy ở dải nhiệt biến động rộng.
- HG là dầu dùng chung cho cả rãnh trượt và truyền động thủy lực, có thêm phụ gia chống dính-trượt, thường áp dụng cho các máy như máy mài dùng chung một loại dầu cho hai hệ.
Nếu phiếu kỹ thuật của dầu bạn đang cân nhắc không ghi rõ đạt HM hay HV, hỏi thẳng nhà cung cấp trước khi mua là việc nên làm, chứ đừng đoán.
Độ sạch dầu và chỉ số ISO 4406 ảnh hưởng ra sao tới bơm máy ép nhựa
Tôi cho rằng độ sạch dầu đáng được kiểm tra định kỳ không kém gì độ nhớt, vì bơm piston trên máy ép nhựa nhạy với hạt bẩn hơn nhiều so với các hệ thủy lực tải nhẹ khác. Khe hở giữa piston và xi lanh trong bơm áp suất cao chỉ tính bằng micromet, một hạt bẩn nhỏ xíu mắt thường không thấy cũng đủ cứa mòn bề mặt sau hàng nghìn chu kỳ ép.
Độ sạch dầu được đo bằng mã ISO 4406, một dãy ba số thể hiện mật độ hạt bẩn ở ba kích cỡ hạt khác nhau trong mỗi mililit dầu. Số càng nhỏ, dầu càng sạch. Bơm piston áp suất cao thường đòi mã sạch hơn hẳn so với bơm bánh răng, và đây chính là chỗ nhiều xưởng bỏ sót vì nó không nằm trên nhãn thùng dầu, mà nằm ở quy trình lọc và bảo quản.
Có những hệ thống dùng đúng loại dầu mà mã sạch vẫn xấu, vì bộ lọc không đủ mịn hoặc cách lấy mẫu chưa chuẩn. Khi đó vấn đề không nằm ở loại dầu, mà nằm ở cách lọc và lấy mẫu suốt quá trình dùng.
Lưu ý: mã ISO 4406 không phải thứ ghi một lần trên tem dầu rồi để đó. Nó thay đổi theo cách bạn lọc, bảo quản và thao tác dầu mỗi ngày.
Với máy ép nhựa, tôi khuyên xem độ sạch dầu là một tiêu chí sống, cần theo dõi định kỳ, chứ không phải một con số tra một lần lúc mua rồi quên luôn.
Dấu hiệu dầu thủy lực cần đánh giá lại hoặc thay sớm
Tôi khuyên quan sát định kỳ hơn là chờ máy báo lỗi, vì dấu hiệu dầu xuống cấp thường xuất hiện trước khi máy có triệu chứng rõ ràng. Đợi đến lúc máy kêu rồi mới xử lý thì phần lớn thiệt hại đã xảy ra bên trong bơm rồi, lúc đó sửa chỉ còn là chữa cháy.
Mấy dấu hiệu dưới đây đáng để bạn liếc qua mỗi lần mở nắp bồn dầu, không tốn quá một phút:
- Dầu đổi màu, sẫm hơn hẳn so với lúc mới đổ, hoặc ngả đục.
- Có mùi khét, mùi cháy nhẹ thoảng ra khi mở nắp bồn.
- Tạo bọt nhiều hơn bình thường, nhất là khi máy vừa chạy xong một đợt dài.
- Áp suất hệ thủy lực không ổn định, lên xuống thất thường trên đồng hồ.
- Bơm phát tiếng ồn khác lạ, đanh hơn hoặc có tiếng rít.
Bất kỳ dấu hiệu nào trong năm cái này xuất hiện, tôi nghĩ bạn nên dừng lại kiểm tra ngay, đừng đợi đủ cả năm mới hành động. Một dấu hiệu đơn lẻ cũng đủ lý do để xem lại dầu, vì chúng hiếm khi xuất hiện cùng lúc ngay từ đầu. Muốn biết rõ hơn đâu là ranh giới giữa còn dùng được và cần thay gấp, bạn có thể xem thêm dấu hiệu dầu thủy lực bị hỏng để đối chiếu từng trường hợp cụ thể.
Cách tự kiểm tra dầu thủy lực còn phù hợp hay cần đánh giá lại
Tôi ưu tiên hướng dẫn các bước người vận hành tự làm được ngay tại xưởng, không cần thiết bị phân tích phức tạp ở bước đầu. Ba bước dưới đây không thay thế phân tích trong phòng thí nghiệm, nhưng đủ để bạn biết lúc nào cần gọi người kiểm tra sâu hơn.
Quan sát màu và mùi dầu
- Múc một ít dầu ra ly thủy tinh trong, để dưới ánh sáng tự nhiên rồi nhìn màu.
- Dầu sẫm bất thường hoặc đục trắng là dấu hiệu cần chú ý ngay.
- Ngửi nhẹ, mùi khét báo hiệu dầu đã quá nhiệt ở đâu đó trong hệ thống.
So sánh mẫu dầu mới lấy với dầu đang dùng
- Giữ lại một ít dầu mới từ lúc đổ ban đầu, đựng trong chai kín, tránh ánh sáng.
- Đặt hai mẫu cạnh nhau để so màu, đây là cách rẻ nhất để nhận ra sự khác biệt.
- Chênh lệch màu rõ rệt giữa hai mẫu là tín hiệu nên lấy mẫu gửi phân tích kỹ hơn.
Theo dõi nhiệt độ vận hành thực tế
- Ghi lại nhiệt độ dầu ở bồn chứa vào vài thời điểm trong ca làm việc.
- Nhiệt độ tăng dần theo thời gian chạy máy là bình thường, nhưng tăng đột ngột thì không.
- So nhiệt độ hiện tại với mức bạn từng ghi nhận lúc máy mới chạy ổn để thấy xu hướng.
Ba bước này làm được trong một buổi, không cần chờ lịch bảo trì định kỳ mới thực hiện.
Vì sao không nên chọn dầu chỉ dựa vào giá mua ban đầu
Tôi cho rằng nên nhìn chi phí bảo trì và dừng máy phát sinh thay vì chỉ so giá mua một lít dầu. Một thùng dầu rẻ hơn vài chục nghìn mỗi lít nghe có vẻ tiết kiệm, nhưng nếu dầu đó không đạt đúng phụ gia chống mài mòn hay độ sạch cần thiết, cái giá thật sự phải trả nằm ở chỗ khác.
Bơm piston mòn sớm vì dầu không đủ bảo vệ bề mặt kim loại là chi phí đầu tiên, và thường là chi phí lớn nhất. Van điều khiển nghẹt vì dầu lẫn tạp chất hoặc không tách nước tốt là chi phí thứ hai. Và nặng nhất, dừng máy giữa ca sản xuất để xử lý sự cố thủy lực, kéo theo cả dây chuyền phía sau ngừng theo, là thứ không ai tính vào lúc so giá mua ban đầu.
Nghe có vẻ hiển nhiên, nhưng tôi vẫn gặp không ít trường hợp chọn dầu chỉ vì rẻ hơn vài phần trăm so với loại đang dùng, rồi vài tháng sau phải thay bơm. Lúc đó, khoản tiền tiết kiệm được từ giá dầu không đủ bù một phần nhỏ chi phí thay bơm mới. Tôi không nói dầu đắt lúc nào cũng tốt hơn, chỉ là giá mua một lít không phải thước đo đủ để quyết định, nó cần đặt cạnh tiêu chí kỹ thuật đã nói ở các phần trước.
Sai lầm thường gặp khi chọn dầu thủy lực cho máy ép nhựa
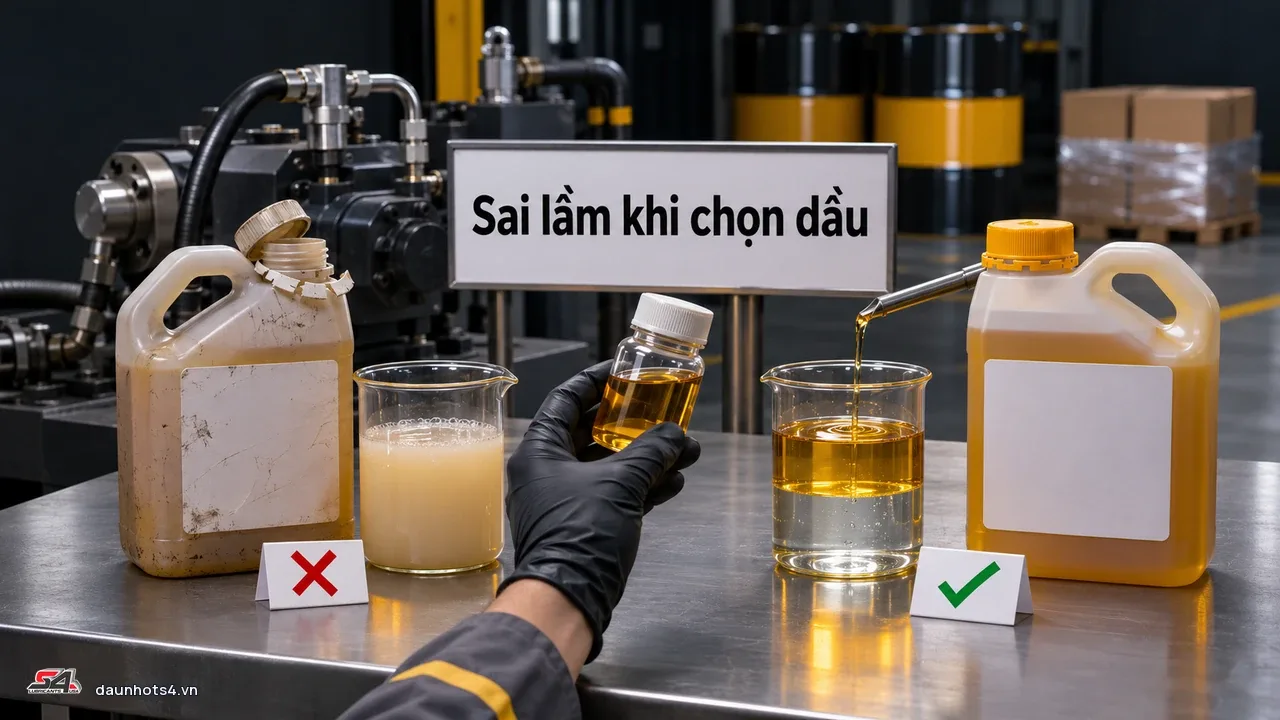
Tôi cho rằng sai lầm phổ biến nhất không phải chọn sai độ nhớt mà là nhầm giữa dầu nhũ hoá và dầu công nghiệp tách nước, vì hai loại có nguyên lý xử lý nước ngược nhau hoàn toàn.
Nhầm dầu nhũ hoá với dầu công nghiệp tách nước
Dầu nhũ hoá được thiết kế để giữ nước phân tán đều trong dầu, dùng cho một số ứng dụng đặc thù cần tính chất đó. Dầu công nghiệp tách nước, loại phổ biến cho máy ép nhựa, lại làm ngược lại: để nước tách ra đáy thùng cho bạn xả bỏ. Dùng nhầm loại nhũ hoá cho hệ cố định như máy ép nhựa, nước sẽ hoà lẫn vào dầu thay vì tách ra, và bạn sẽ không biết hệ thống đang nhiễm nước cho tới khi bơm có vấn đề.
Lưu ý: đây là sai lầm khó phát hiện bằng mắt, vì dầu nhũ hoá nhìn vẫn trong như dầu bình thường lúc mới đổ.
Trộn dầu khác hãng không kiểm tra tương thích
Hai loại dầu cùng cấp ISO VG, cùng phân loại HM hay HV, không có nghĩa là trộn được với nhau. Phụ gia của mỗi hãng pha chế khác nhau, và một số tổ hợp phụ gia phản ứng với nhau tạo cặn hoặc làm giảm hiệu quả chống mài mòn. Muốn đổi hãng dầu, cách an toàn là xả hết dầu cũ, súc hệ thống, rồi mới đổ dầu mới, thay vì châm thêm vào cho đủ mức.
Mua dầu không rõ nguồn gốc hoặc tái chế
Dầu tái chế hoặc không rõ nguồn gốc có thể thiếu hẳn phụ gia chống mài mòn, hoặc phụ gia đã suy giảm từ lần sử dụng trước. Nhìn bề ngoài, thùng dầu tái chế đôi khi khó phân biệt với hàng chính hãng, nhất là khi tem nhãn đã mờ hoặc nắp đã từng bị mở. Với một cỗ máy ép nhựa chạy liên tục nhiều ca mỗi ngày, đây không phải chỗ nên tiết kiệm.
Bạn cần tư vấn chọn đúng cấp dầu thủy lực cho hệ máy ép nhựa đang dùng, cứ gọi 0967 555 999 nếu ở miền Nam hoặc 0974 656 789 nếu ở miền Bắc, tôi sẽ hỏi lại vài thông số máy rồi báo giá cụ thể.
Vào nghề dầu nhớt từ năm 2010, tư vấn chọn dầu cho cả máy công nghiệp lẫn xe. Trực tiếp xử lý nhiều ca chọn sai cấp, thay trễ hay pha lẫn dầu cho khách ở các ngành khác nhau.