
Cách chọn dầu thủy lực cho máy CNC, đọc tem trước khi mua

Máy CNC đang kêu lạ, áp suất tụt bất thường, bạn nghi do dầu thủy lực nhưng không chắc nên đổi sang loại nào. Câu trả lời ngắn gọn thế này:
- Phần lớn máy CNC cần dầu chống mài mòn (AW) đạt chuẩn DIN 51524 Part 2 HLP hoặc ISO 11158 HM, cấp ISO VG 32 hoặc 46.
- ISO VG 68 chỉ dùng khi hệ thống chịu tải nặng hoặc nhiệt độ dầu vận hành cao hơn bình thường.
- Luôn đối chiếu tài liệu kỹ thuật của chính máy trước khi đổ dầu mới, vì cùng một ISO VG nhưng khác hãng máy có thể yêu cầu phụ gia khác nhau.
Máy CNC nên dùng dầu thủy lực loại nào
Máy CNC chủ yếu dùng dầu thủy lực chống mài mòn, gọi tắt là dầu AW, đạt tiêu chuẩn DIN 51524 Part 2 (phân loại HLP) hoặc ISO 11158 (phân loại HM), cấp độ nhớt hay gặp là ISO VG 32 hoặc 46. Đây là nhóm dầu được thiết kế cho hệ thủy lực công nghiệp có bơm piston hoặc bơm cánh gạt, loại bơm hay gặp trong xi lanh kẹp phôi, cụm thay dao tự động và các cơ cấu phụ trợ trên trung tâm gia công.
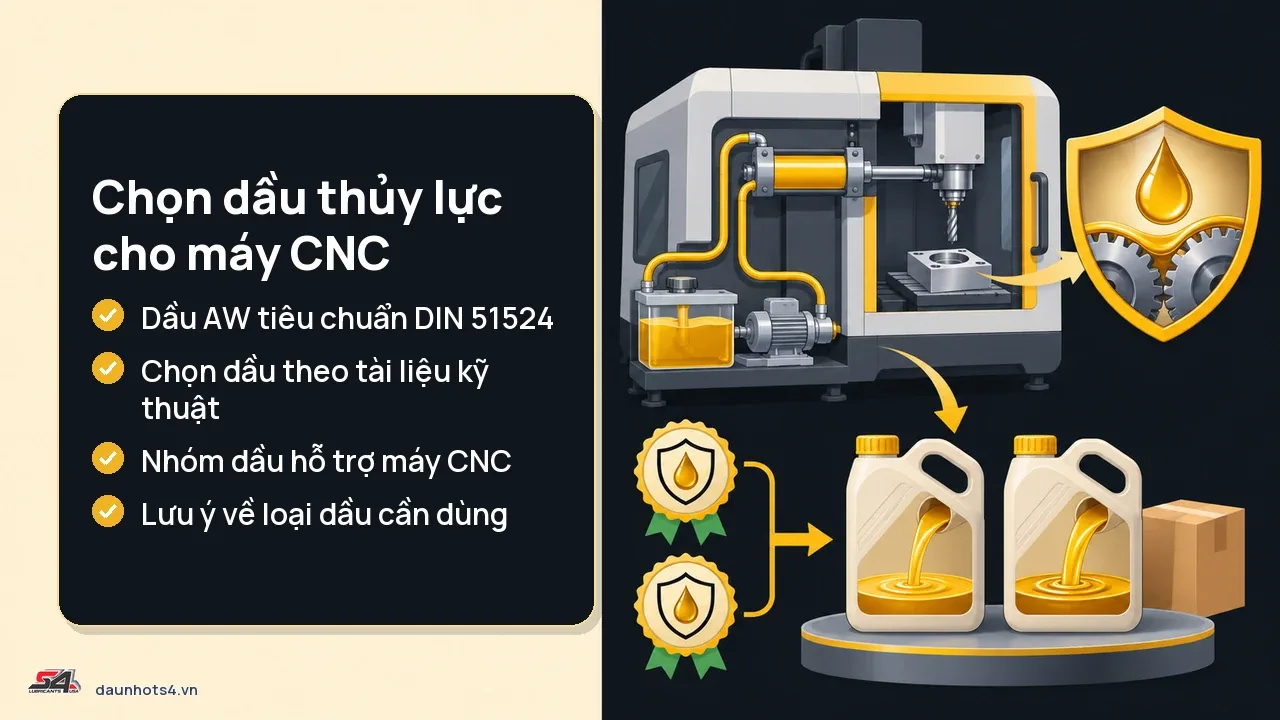
Tôi cho rằng không nên chọn dầu chỉ dựa trên cấp độ nhớt phổ biến ở Việt Nam, tức VG 46, mà bỏ qua tài liệu kỹ thuật riêng của từng máy. Mỗi hãng máy CNC có thể yêu cầu khác nhau, kể cả khi hai máy nhìn bề ngoài giống hệt nhau. Bỏ qua bước này, bạn đang đặt cược vào một con số mà không biết nó có đúng với cỗ máy của mình hay không!
Trong hệ thống phân loại dầu thủy lực theo ISO 6743-4, có bốn nhóm chính bạn nên biết: HH là dầu khoáng không phụ gia, gần như không còn ai dùng cho máy công nghiệp hiện đại. HL có thêm phụ gia chống gỉ và chống oxy hóa. HM là dầu chống mài mòn, nhóm hay dùng cho máy CNC. HV cũng là dầu chống mài mòn nhưng có chỉ số độ nhớt cao hơn, ổn định tốt hơn khi nhiệt độ thay đổi mạnh. Biết được bốn chữ cái này, bạn đã loại được khá nhiều lựa chọn sai ngay từ đầu.
Việc còn lại đơn giản nhưng hay bị bỏ qua: mở sổ tay máy ra, tìm đúng dòng ghi loại dầu khuyến nghị. Thông tin này nằm ngay trong tài liệu dầu thủy lực dùng cho máy nào, và phần phân loại chi tiết hơn giữa dầu thủy lực 46, 32 dùng cho máy nào cũng đáng đọc nếu xưởng bạn có nhiều dòng máy khác hãng.
Nên chọn ISO VG 32, 46 hay 68 cho máy CNC
ISO VG là mốc đo độ nhớt động học của dầu tại 40°C, con số càng lớn thì dầu càng đặc ở nhiệt độ đó. Với máy CNC, ba cấp hay gặp là VG 32, 46 và 68, mỗi cấp phù hợp với một dải điều kiện vận hành khác nhau.

Với phần lớn xưởng cơ khí tại Việt Nam có nhiệt độ môi trường trung bình, tôi ưu tiên bắt đầu khảo sát từ ISO VG 46 rồi điều chỉnh theo tài liệu máy, thay vì mặc định chọn VG 68 cho an toàn. Chọn đặc hơn mức cần thiết không giúp máy bền hơn, nó chỉ khiến bơm làm việc nặng hơn và dầu nóng lên nhanh hơn.
Bảng so sánh ba cấp ISO VG cho máy CNC
| Tiêu chí | ISO VG 32 | ISO VG 46 | ISO VG 68 |
|---|---|---|---|
| Tốc độ bơm | Cao, vòng quay lớn | Trung bình | Thấp, tải nặng |
| Nhiệt độ môi trường phù hợp | Mát, dưới 30°C | Trung bình, phổ biến tại Việt Nam | Nóng hoặc hệ thống sinh nhiệt nhiều |
| Mức tải hệ thống | Nhẹ đến trung bình | Trung bình, đa số máy CNC | Nặng, áp suất cao kéo dài |
Khi nào phù hợp ISO VG 32
- Máy vận hành trong môi trường mát, nhiệt độ xưởng ổn định dưới khoảng 30°C.
- Bơm thủy lực tốc độ cao, cần dầu loãng để giảm tổn thất áp suất khi khởi động lạnh.
- Hệ thống có đường ống nhỏ, khe hở van hẹp, cần dầu lưu thông nhanh.
Khi nào phù hợp ISO VG 46
- Đây là lựa chọn mặc định hợp lý cho phần lớn máy CNC tại xưởng có nhiệt độ môi trường trung bình.
- Cân bằng giữa khả năng bôi trơn và tổn thất áp suất, phù hợp cả bơm piston lẫn bơm cánh gạt.
- Dùng được quanh năm ở hầu hết khu vực tại Việt Nam, trừ xưởng đặt gần nguồn nhiệt lớn.
Khi nào mới cần ISO VG 68
- Hệ thống thủy lực chịu tải nặng kéo dài, áp suất làm việc cao hơn mức thông thường.
- Nhiệt độ dầu vận hành thực tế cao hơn khuyến nghị, VG 46 bị loãng quá mức khi nóng.
- Máy đặt trong môi trường nóng, ví dụ gần lò nung hoặc khu vực hàn cắt.
Lưu ý: Hai máy cùng cấp ISO VG nhưng khác đời, khác hãng sản xuất bơm, vẫn có thể cần loại dầu khác nhau. So sánh chi tiết hơn giữa các cấp nằm ở bài so sánh dầu thủy lực 46 và 68 và bảng cập nhật tại dầu thủy lực 32, 46, 68.
Cách chọn dầu thủy lực đúng kỹ thuật cho máy CNC
Tôi luôn đặt bước tra khuyến nghị hãng máy lên đầu tiên, trước cả việc tính nhiệt độ môi trường, vì hai máy cùng ISO VG nhưng khác hãng có thể yêu cầu phụ gia khác nhau. Đây không phải nguyên tắc cứng nhắc cho vui, mà là thứ quyết định tuổi thọ bơm và van trong hệ thống. Bỏ qua bước này rồi mới đi hỏi loanh quanh là đang làm ngược quy trình đấy!
Tôi vẫn nhớ cảm giác sốt ruột mỗi lần có người gọi hỏi vội vì bơm vừa kêu lạ, mà hỏi ra thì chưa ai mở sổ tay máy ra xem khuyến nghị gốc là gì. Tiếc là lúc đó dầu đã đổ vào rồi, sửa quy trình ngược lại mất công hơn nhiều so với tra cứu trước năm phút.
Ưu tiên khuyến nghị của hãng máy
- Mở sổ tay kỹ thuật hoặc tài liệu bảo trì đi kèm máy, tìm mục dầu thủy lực khuyến nghị.
- Nếu không còn tài liệu gốc, liên hệ nhà phân phối máy để xin lại thông số, đừng đoán theo máy tương tự.
- Ghi chú cả cấp ISO VG lẫn phân loại HM hoặc HV mà hãng máy yêu cầu, hai thông tin này đi cùng nhau.
Chọn theo nhiệt độ môi trường và nhiệt độ vận hành
- Nhiệt độ môi trường xưởng quyết định dầu có bị đặc lại khi khởi động lạnh hay không.
- Nhiệt độ dầu khi máy chạy liên tục nhiều giờ mới là con số cần quan tâm, không phải nhiệt độ phòng buổi sáng.
- Xưởng có biên độ nhiệt lớn giữa sáng và trưa nên cân nhắc dòng HV, loại có chỉ số độ nhớt cao hơn, ổn định hơn khi nhiệt độ dao động.
Bạn để ý mà xem, cái khoản này nhiều xưởng bỏ qua lắm, vì ai cũng nghĩ chọn đúng ISO VG là xong.
Chọn phụ gia AW theo áp suất hệ thống và đúng chủng loại dầu
- Hệ thống áp suất cao cần dầu AW với gói phụ gia chống mài mòn đậm đặc hơn, bảo vệ bơm piston tốt hơn dầu AW thường.
- Đừng chỉ nhìn đúng ISO VG rồi dừng lại, phải xem đúng chủng loại dầu nữa. Ví dụ, một loại slideway oil phân loại ISO 11158 HG được hãng dầu khuyến nghị dùng chung cho cả rãnh trượt và truyền động thủy lực trên một số máy, ví dụ máy mài, nhờ phụ gia chống dính trượt kết hợp chống mài mòn và chống gỉ. Dầu AW thông thường không có phụ gia này, nên không thể thay thế tùy tiện.
Cách đọc tem và TDS dầu thủy lực trước khi mua
Tôi khuyên người mua luôn tự đọc TDS, tức bảng thông số kỹ thuật (Technical Data Sheet) của dầu, trước khi quyết định, thay vì chỉ hỏi miệng người bán. Tem và TDS là bằng chứng rõ ràng khi có tranh chấp bảo hành, còn lời nói miệng thì chẳng ai giữ lại làm bằng chứng được.
Các ký hiệu cần tìm trên tem dầu
- Cấp độ nhớt ISO VG, thường ghi dạng “ISO VG 46” hoặc chỉ “VG 46” ngay cạnh tên sản phẩm.
- Phân loại chống mài mòn HM hoặc HV, đôi khi ghi gọn là AW kèm số.
- Tiêu chuẩn tham chiếu, ví dụ DIN 51524 Part 2 hoặc ISO 11158, thường nằm ở phần dưới tem hoặc trong TDS đính kèm.
- Mã độ sạch dầu nếu nhà sản xuất công bố, không phải loại nào cũng ghi, nhưng có thì nên đối chiếu.
Cách đối chiếu TDS với yêu cầu máy
- Đặt tài liệu máy và TDS cạnh nhau, so từng dòng một: ISO VG trước, phân loại HM/HV sau, tiêu chuẩn DIN hoặc ISO cuối cùng.
- Nếu TDS chỉ ghi ISO VG mà không ghi phân loại, hỏi thẳng nhà cung cấp trước khi mua, đừng tự suy đoán.
- Lưu lại bản TDS, kể cả bản chụp ảnh, phòng khi cần đối chiếu lúc có vấn đề phát sinh với bơm hoặc van.
Nhiều người mua từng gặp tình huống hai thùng dầu để cạnh nhau, cùng ghi “ISO VG 46” to đùng trên nhãn, nhưng một thùng là dầu HL không có phụ gia chống mài mòn, một thùng là dầu HM đạt DIN 51524. Nhìn bằng mắt thường chẳng phân biệt được, chỉ có đọc kỹ TDS mới biết chắc. Đây chính là chỗ nhiều người mua nhầm mà không hề hay biết, cho tới khi bơm kêu to mới tá hỏa đi tìm nguyên nhân!
Độ sạch dầu ảnh hưởng thế nào đến độ chính xác gia công
Tôi cho rằng với máy CNC chính xác, kiểm soát độ sạch dầu quan trọng không kém việc chọn đúng cấp độ nhớt, dù phần này thường bị bỏ qua khi chọn dầu. Người ta hay dồn hết sự chú ý vào con số ISO VG ghi trên tem, mà quên mất một thùng dầu đúng cấp độ nhớt vẫn có thể làm hỏng máy nếu trong đó lẫn tạp chất. Nghĩ tới cảnh cả dây chuyền đứng im chỉ vì một hạt bụi trong dầu, tôi thấy xót thay cho mấy xưởng nhỏ, vì số tiền sửa chữa đó đáng ra để dành mua thêm máy mới.
Dầu bẩn làm hỏng độ chính xác gia công như thế nào
Van servo và bơm piston trên máy CNC chính xác vận hành với khe hở cực nhỏ, nhỏ đến mức một hạt bụi kim loại cũng đủ gây xước bề mặt tiếp xúc. Vết xước đó không làm máy chết ngay. Nó âm thầm làm giảm độ lặp lại của hệ thủy lực, tức máy vẫn chạy, vẫn gia công ra sản phẩm, nhưng sai số giữa các lần lặp lại bắt đầu trôi dần theo thời gian.
Với máy phay hay trung tâm gia công cần dung sai chặt, đây là kiểu lỗi rất khó bắt vì nó không báo động ngay, nó chỉ làm chi tiết ra lò ngày càng lệch so với bản vẽ. Cái đáng sợ nằm ở chỗ này: không ai kêu ca gì cho tới lúc phế phẩm chất đống mà chẳng rõ vì sao!
Chi phí thực tế khi để dầu nhiễm bẩn kéo dài
Dầu nhiễm bẩn hiếm khi gây hỏng một lần rồi thôi. Hạt bẩn còn trong hệ thống thì bơm mới lắp vào cũng bị mài như bơm cũ, nên xưởng dễ rơi vào vòng thay bơm, thay van lặp đi lặp lại mà không hiểu vì sao. Khoản tiền đó đáng ra không cần chi nếu dầu được lọc sạch ngay từ đầu.
Giữ dầu sạch là việc của cả vòng đời sử dụng, không chỉ lúc mua
Vấn đề là độ sạch dầu không tự xuất hiện trên tem sản phẩm theo cách dễ đọc như ISO VG. Nó phụ thuộc vào cách dầu được lọc, bảo quản và nạp vào hệ thống, nên việc của người vận hành là giữ dầu sạch trong suốt vòng đời sử dụng, chứ không chỉ chọn đúng loại lúc mua.
Chọn sai dầu thủy lực gây hại gì cho máy CNC
Tôi thấy nhiều xưởng chỉ phát hiện chọn sai dầu khi máy đã kêu to hoặc rò rỉ, lúc đó chi phí sửa đã cao hơn nhiều so với việc kiểm tra tem máy ngay từ đầu. Chọn sai dầu thủy lực không gây hậu quả tức thì như đổ nhầm xăng vào bình dầu diesel, nó âm thầm bào mòn hệ thống theo hai hướng ngược nhau, tùy dầu quá loãng hay quá đặc. Tôi vẫn thấy tiếc mỗi khi nghe chuyện này, vì chỉ cần một phút đọc tem là tránh được cả đống phiền phức về sau.
Hậu quả khi dầu quá loãng
- Dầu rò rỉ qua khe hở seal và gioăng nhanh hơn, vì độ nhớt thấp không đủ tạo màng bám kín.
- Bơm phải quay nhanh hơn để bù áp suất, dẫn đến mòn sớm các bộ phận bên trong bơm.
- Hệ thủy lực mất áp khi tải nặng, máy phản hồi chậm hoặc không giữ được lực kẹp ổn định.
- Nhiệt độ dầu có xu hướng tăng nhanh hơn do ma sát nội tại kém hiệu quả ở nhiệt độ vận hành cao.
Hậu quả khi dầu quá đặc hoặc nhiễm nước
- Dầu đặc làm máy khởi động chậm, đặc biệt vào buổi sáng khi xưởng chưa kịp ấm lên.
- Bơm phải tiêu tốn nhiều năng lượng hơn để đẩy dầu đi, sinh nhiệt nhiều hơn mức bình thường.
- Nước lẫn vào dầu, thường đến từ hơi ẩm ngưng tụ trong thùng chứa và thao tác bảo quản không đúng cách, làm giảm khả năng bôi trơn và đẩy nhanh quá trình oxy hóa dầu.
- Dầu nhiễm nước tạo điều kiện cho gỉ sét hình thành bên trong van và xi lanh, một trong những nguyên nhân khiến bơm hỏng sớm hơn tuổi thọ thiết kế.
Lưu ý: Dầu đổi màu đục trắng như sữa gần như luôn là dấu hiệu nhiễm nước, không phải chuyện có thể để qua kỳ bảo trì tiếp theo.
Tôi thấy xưởng nào bỏ qua dấu hiệu này cũng y như nhau: để vài tuần cho đỡ phải dừng máy, rồi lúc bơm kẹt mới gọi thợ. Lúc đó chi phí sửa đã cao hơn hẳn một lần thay dầu đúng hẹn.
Dấu hiệu và chu kỳ cần thay dầu thủy lực máy CNC
Tôi ưu tiên kiểm tra dấu hiệu thực tế của dầu hơn là áp cứng một mốc giờ chung, vì điều kiện vận hành mỗi xưởng khác nhau. Một máy chạy ba ca liên tục trong môi trường bụi bẩn sẽ cần thay dầu sớm hơn nhiều so với máy chạy một ca trong phòng có điều hòa, dù cùng loại dầu, cùng dung tích thùng chứa.
Những dấu hiệu dưới đây đáng để kiểm tra định kỳ, thay vì chờ đến lịch thay dầu cố định:
- Dầu chuyển màu sẫm hơn rõ rệt so với lúc mới đổ, đặc biệt ngả sang nâu đen.
- Có mùi khét nhẹ khi mở nắp thùng, dấu hiệu dầu đã bị quá nhiệt trong thời gian dài.
- Dầu nổi bọt khí khi máy đang chạy, thường do lẫn không khí hoặc phụ gia chống bọt đã suy giảm.
- Áp suất hệ thống giảm dần dù không có rò rỉ nhìn thấy được bên ngoài.
- Dầu đục hoặc có cặn lắng khi để yên trong cốc trong suốt vài phút.
Xưởng nào thấy một trong các dấu hiệu này xuất hiện sớm hơn dự kiến, nên rà lại cả nguyên nhân chứ không chỉ thay dầu mới rồi thôi, vì có thể vấn đề nằm ở seal rò rỉ hoặc bộ lọc bẩn chứ không nằm ở bản thân dầu. Nhiều người hỏi tôi sao máy mới thay dầu chưa lâu mà đã có dấu hiệu lạ, và câu trả lời gần như luôn nằm ở chỗ khác chứ không phải bản thân dầu mới đổ! Tôi có viết riêng một phần về dấu hiệu dầu thủy lực bị hỏng, nếu bạn muốn đối chiếu kỹ hơn từng biểu hiện trước khi quyết định thay hay không.
Quy trình đổi dầu thủy lực khi chuyển loại
Tôi khuyên không bao giờ đổ dầu mới chồng lên dầu cũ khác loại mà bỏ qua bước súc rửa, vì cặn và phụ gia cũ có thể phản ứng với phụ gia mới. Đây là lỗi tôi thấy lặp lại nhiều khi xưởng chuyển từ một hãng dầu quen dùng sang loại khác, kể cả khi cả hai cùng ghi chung một cấp ISO VG trên tem.
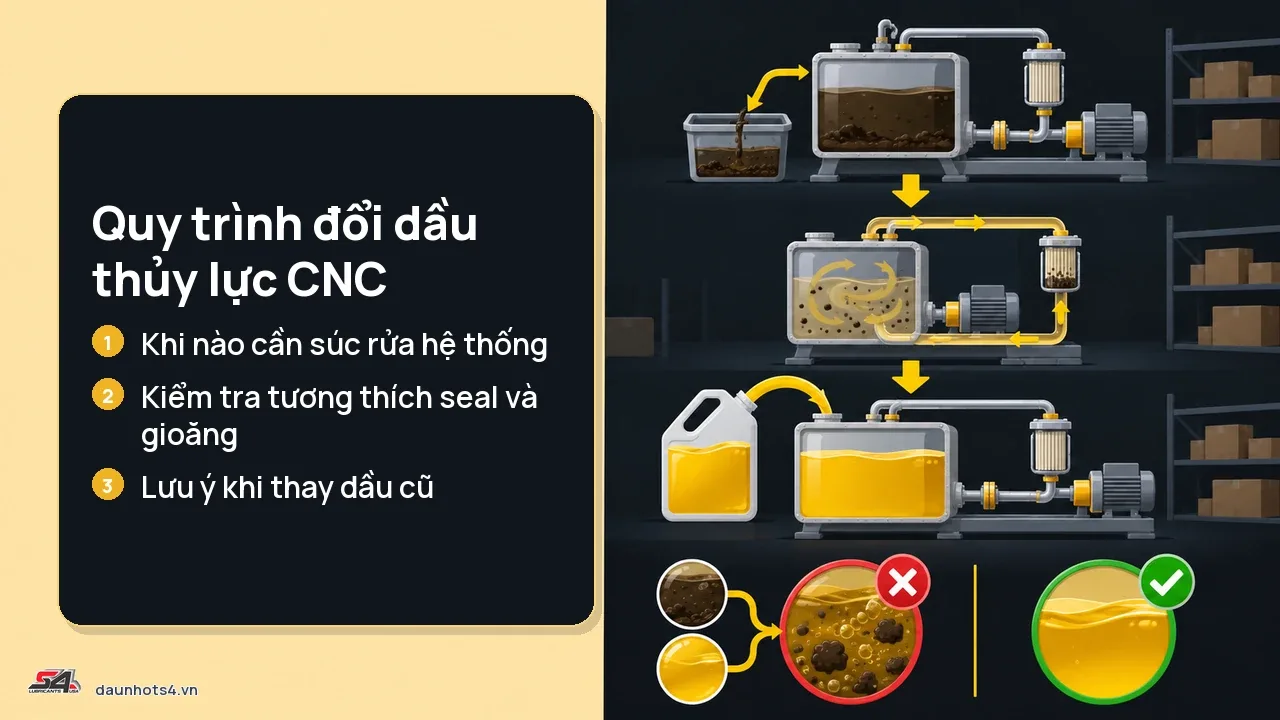
Khi nào cần súc rửa hệ thống
- Chuyển từ dầu khoáng gốc thường sang dầu có chỉ số độ nhớt cao hơn, dù cùng cấp ISO VG.
- Đổi hãng dầu, vì gói phụ gia giữa các hãng khác nhau dù cùng đạt chuẩn DIN 51524.
- Dầu cũ đã có dấu hiệu nhiễm bẩn hoặc nhiễm nước trước khi đổi, lúc này súc rửa còn quan trọng hơn cả việc chọn dầu mới.
- Máy từng dùng dầu không rõ nguồn gốc hoặc không có TDS đi kèm trong lần đổ trước.
Kiểm tra tương thích seal và gioăng
- Hỏi hoặc tra TDS của dầu mới xem seal cao su đang dùng trên máy có tương thích với gốc dầu mới không, đặc biệt khi chuyển từ dầu khoáng sang dầu tổng hợp.
- Quan sát gioăng cũ sau khi tháo, nếu đã trương nở hoặc cứng giòn thì nên thay mới trước khi đổ dầu, đừng tiếc một bộ gioăng mà để rò rỉ lan rộng.
- Vận hành thử máy không tải sau khi đổ dầu mới, theo dõi rò rỉ ở các điểm nối trong khoảng thời gian đầu.
Nhiều người nghĩ đổi sang dầu xịn hơn thì máy sẽ chạy êm hơn ngay, nhưng nếu không súc rửa và không kiểm tra seal trước, kết quả thường ngược lại: rò rỉ xuất hiện chỉ sau vài ngày. Vấn đề không nằm ở chất lượng dầu mới, nó nằm ở chỗ không ai súc rửa hệ thống và kiểm tra seal trước khi đổ.
Nếu bạn muốn đọc kỹ từng bước súc rửa đúng cách, tôi đã gom lại trong phần súc rửa hệ thống thủy lực khi đổi dầu. Và nếu câu hỏi của bạn là có nên pha trộn hai loại dầu khác hãng cho đỡ mất công súc rửa, câu trả lời nằm ở phần trộn dầu thủy lực khác hãng, tôi không khuyên làm vậy.
Giá dầu thủy lực máy CNC bao nhiêu tiền
Tôi khuyên xưởng tính chi phí theo dung tích thùng dầu thực tế của máy thay vì chỉ nhìn giá mỗi lít, vì dầu đúng loại dùng lâu hơn sẽ tiết kiệm hơn dầu rẻ phải thay sớm. Giá công bố của dầu thủy lực S4 Hydraulic AW cấp 68, 46 hoặc 32 là 12.600.000 đồng cho phuy 200L và 1.260.000 đồng cho can 18L, đã gồm VAT 8%, theo bảng giá hiệu lực từ 07/08/2026. Giá có thể thay đổi theo thời điểm, nên gọi điện xác nhận trước khi đặt hàng là bước nên làm chứ không phải thừa.
| Dung tích thùng máy | Số phuy 200L cần dùng | Ghi chú |
|---|---|---|
| Dưới 50 lít | Không cần cả phuy, mua theo can 18L | Phù hợp máy CNC cỡ nhỏ |
| 100 đến 200 lít | 1 phuy | Dùng một lần đổ đầy, dư dùng cho lần châm thêm |
| Trên 200 lít | 2 phuy trở lên | Xưởng có nhiều máy cùng cấp dầu nên gộp đơn |
Xưởng có nhiều máy CNC cùng dùng chung một cấp ISO VG nên gộp đơn mua theo phuy để tối ưu chi phí vận chuyển, thay vì mua lẻ từng lần châm dầu. Ngược lại, xưởng chỉ có một hai máy nhỏ thì mua lẻ theo nhu cầu thực tế sẽ hợp lý hơn, tránh tồn kho dầu lâu ngày làm giảm chất lượng trước khi dùng hết.
Nếu bạn đang cần một con số chính xác cho đúng quy mô xưởng của mình, gọi 0967 555 999 nếu bạn ở miền Nam, hoặc 0974 656 789 nếu ở miền Bắc, tôi sẽ tư vấn đúng cấp dầu theo tài liệu máy bạn đang có và báo giá cụ thể theo dung tích cần dùng. Bạn cũng có thể xem thêm bảng giá đầy đủ các cấp dầu thủy lực trong phần bảng giá dầu thủy lực để so sánh trước khi quyết định.
Vào nghề dầu nhớt từ năm 2010, tư vấn chọn dầu cho cả máy công nghiệp lẫn xe. Trực tiếp xử lý nhiều ca chọn sai cấp, thay trễ hay pha lẫn dầu cho khách ở các ngành khác nhau.